中国制造换热器的出厂检验和试验:该见证什么,该要哪些文件
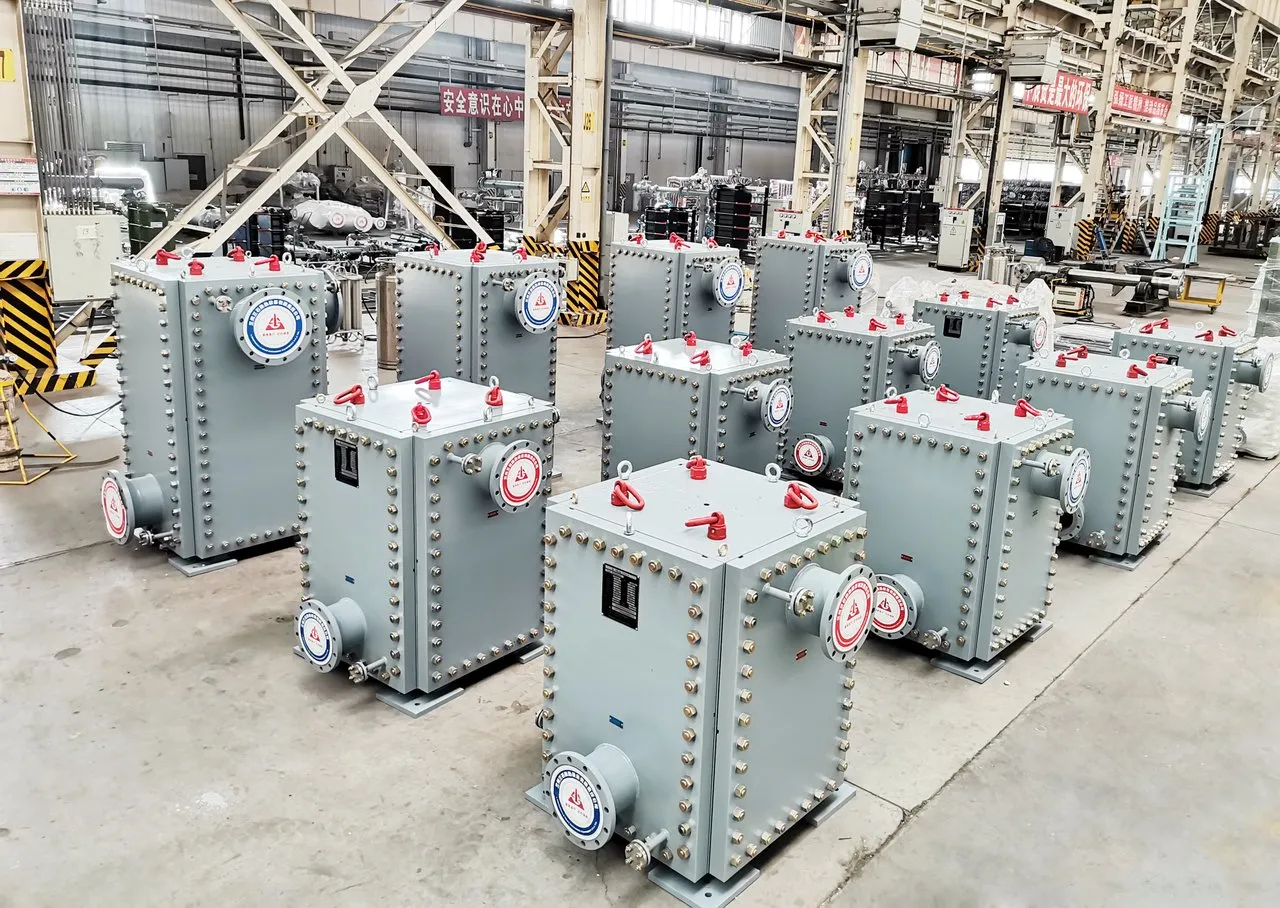
工厂是发现并低成本解决换热器问题的最后一站。一旦设备装箱、发运、安装,法兰压力等级不对、板片材料无法追溯、焊缝有缺陷,都要花上几周时间和一次现场返修。然而,很多买家第一次见到自己的换热器,是在它运到现场的时候。
本文说明如何安排在中国制造的换热器的检验:哪些节点需要见证,板式和管壳式换热器各做哪些试验,工厂试验能证明什么、不能证明什么,发货前要收齐哪些文件,以及无法出差时如何见证试验。本文是对交货期指南中检验环节和运输指南中防护包装环节的补充。
关于术语:对于静设备换热器,“工厂验收试验”(FAT)主要是压力试验、外观和尺寸检查以及文件审查。带泵、阀门和控制柜的换热机组还需要做功能试验,见第 7 节。
1. 下单时就商定检验和试验计划
检验和试验计划(ITP)按顺序列出每一个制造和试验步骤,写明依据的程序或标准、验收准则、产生的记录以及各方的职责。每个步骤用一个代码标注:
- H(停止点): 买方检验员见证该步骤,或书面放弃见证之前,工作必须停下。水压试验通常是停止点。
- W(见证点): 邀请买方参加,但如果按规定提前通知后检验员没有到场,工作可以继续。
- R(审查点): 买方只审查记录,比如材料证书或无损检测报告,不到现场。
ITP 应在下单时商定,而不是等设备快做完了才谈。要写清楚每个停止点和见证点的通知期(常见的是提前几个工作日;如果检验员从国外过来,要更长),设备没准备好导致重复检验时由谁付费,以及放弃见证如何确认。石化行业换热器供应商审核清单列出了一份完整的 ITP 通常包括哪些内容。
除了买方自己的检验,还有规范要求的检验:按 ASME 规范制造的设备,由授权检验师(Authorized Inspector)检验;按欧盟承压设备指令(PED)制造的设备,除最低类别外,都要由公告机构参与。他们的到访应和买方的检验一起排期。
2. 材料:证书和可追溯性
换热器材料的问题,大多是可追溯性的问题。要核查:
- 每个承压件都有证书。 板片、换热管、筒体钢板、锻件和管板,都要提供符合 EN 10204 的质量证明书。3.1 证书由制造厂独立于生产部门的检验部门出具;3.2 证书还要经买方检验员或独立检验员确认。
- 证书上的炉批号与材料上的标记一致。 要求提供材料追溯图,说明哪个炉批号用在哪个零件上。
- 关键部位确认合金牌号。 对于不锈钢、双相不锈钢、镍合金和钛,要求用便携式分析仪对板片、换热管和焊缝做材料成分快速鉴别(PMI),至少抽检。
- 板片厚度和牌号与订单一致。 板式换热器要对照数据表核查板片材质和厚度。
- 垫片材料有证明。 胶料,比如 NBR、EPDM 或 FKM,要与规格书一致。垫片材料指南介绍了它们的区别。
3. 焊接和无损检测
管壳式、焊接板式和板壳式换热器的质量取决于焊缝。开工前要审查:
- 焊接工艺和焊工资格。 每份焊接工艺规程(WPS)都要有对应设备所用规范的焊接工艺评定报告(PQR)支持:ASME 产品用 ASME 第 IX 卷,欧洲产品用 ISO 15614,中国承压设备用 NB/T 47014。焊工必须具备所用焊接方法和焊接位置的资格。
- 无损检测计划。 写明哪些焊缝做射线检测(RT)或超声检测(UT)、检测比例是多少,哪些焊缝做渗透检测(PT)或磁粉检测(MT),比如接管焊缝和附件焊缝。检测比例由规范和合同决定,检测人员必须具备规范要求的资格。
- 管子与管板的连接。 管壳式换热器要核查连接形式(胀接、焊接或胀焊并用),胀接或焊接工艺的评定(通常在模拟件上做),以及焊接管头的渗透检测。
4. 压力试验和泄漏试验
水压试验是最重要的见证点。最低试验压力由规范规定:
- ASME 第 VIII 卷第 1 册: 至少为最高允许工作压力的 1.3 倍,再乘以试验温度与设计温度下许用应力之比的最小值。
- 承压设备指令(PED): 取以下两者中的较大值:最高允许温度下最大载荷的 1.25 倍,或最高允许压力 PS 的 1.43 倍。
- 中国规定(TSG 21 和 GB/T 150): 设计压力的 1.25 倍,再乘以试验温度与设计温度下许用应力之比。
见证试验时要检查:
- 压力表。 必须经过校验,证书在有效期内。比如 ASME 要求压力表量程约为试验压力的 2 倍,不得小于 1.5 倍,也不得大于 4 倍。很多规格书要求装两块压力表。
- 试验介质。 使用洁净的水。对于奥氏体不锈钢,很多项目规格书会限制试验用水的氯离子含量,常见要求是不超过 50 ppm 左右,以防点蚀和应力腐蚀。
- 保压时间和检查。 按程序规定的时间保压,然后检查所有接头,不得有泄漏和可见变形。
- 顺序。 很多规格书要求在焊缝涂漆之前做水压试验,以免油漆掩盖泄漏。
不同类型换热器的试验方法:
- 管壳式。 先做壳程试验,管头要露在外面,以便发现管子与管板连接处的泄漏;然后做管程试验。浮头式结构可能需要试压环。
- 可拆式板式换热器。 两侧分别试压,试压时另一侧打开并排空,这样板片穿孔或垫片串漏,都会在干的一侧看到水。还要检查板片上的泄漏孔和板束的夹紧尺寸。
- 钎焊和焊接板式换热器。 除了压力试验,还要问是否做氦检漏;有些厂家对每一台钎焊换热器都做氦检漏。
只有在无法做水压试验时才用气压试验,因为压缩气体储存的能量远大于水,一旦失效危险得多。试验后,设备必须彻底排水并干燥,具体做法见运输指南。
5. 尺寸和外观检查、涂装和铭牌
对照批准的总图检查设备:
- 接管的规格、位置和方位,法兰的压力等级和密封面形式
- 外形尺寸、支座位置和地脚螺栓孔
- 可拆式板式换热器的板片数量和板束夹紧尺寸,夹紧尺寸也应标在铭牌上
- 焊缝外观、表面质量,以及有无凹坑、电弧擦伤和设备内部的杂物
涂装方面,检查表面处理,并测量订单规定的涂层体系的干膜厚度。铭牌上要核对产品编号、设计压力和温度、试验压力、制造年份和规范标志(ASME 标志,或带公告机构编号的 CE 标志),并与数据报告对照。
6. 工厂试验不能证明的:热力性能
工厂可以证明换热器强度足够、密封可靠,但通常无法证明它能达到保证的换热量。大型设备很少在工厂按设计工况做性能试验,因为那需要真实的介质、流量和温度。有些厂家可以在试验台上测试较小的板式换热器,但对大多数订单来说,热力性能依靠的是计算和保证。
所以要随报价索取热力计算书,包括污垢系数或面积余量,并在合同中约定现场如何核验性能:测哪些参数、在什么负荷下测,以及达不到换热量时怎么办。
7. 换热机组和撬装设备:功能试验
带泵、阀门、仪表和控制柜的换热机组,只做压力试验是不够的。这类撬装设备的工厂验收试验通常包括:
- 检查接线的绝缘和通断,逐一检查控制系统的输入和输出点
- 模拟控制回路和报警,检查每一台调节阀和切断阀的行程
- 工厂有水源时,开泵运行,检查振动和噪声
- 检查仪表校验证书和安全阀的整定压力
ViEX 换热机组这类在工厂组装好的换热机组,设计上就适合在发货前这样试验,可以缩短现场调试时间。
8. 发货前要收齐的文件
放行发货前,应拿到竣工资料(制造数据册),至少是其中的主要部分:
| 文件 | 用来证明什么 |
|---|---|
| 批准的图纸和设计计算书 | 设备按批准的设计制造 |
| 材料证书和材料追溯图 | 每个承压件都是订购的材料 |
| WPS、PQR 和焊工名单 | 焊接按正确的规范评定 |
| 无损检测报告 | 焊缝按要求的比例检测 |
| 水压试验报告、压力曲线和压力表证书 | 设备通过了压力试验 |
| 尺寸、PMI 和涂装报告 | 尺寸、合金和涂层符合要求 |
| 规范文件 | ASME 数据报告(U-1 或 U-1A 表),或欧盟符合性声明;按中国规定制造的压力容器,提供产品合格证和监督检验证书 |
| 铭牌照片、装箱单、说明书和备件清单 | 安装、运行和日后订购备件时需要 |
9. 无法到场时如何见证
为了一个两小时的水压试验飞一趟中国,往往不划算。常见的替代办法有两种:
- 第三方检验机构。 国际检验机构在中国的主要工业地区都有检验员。把 ITP、批准的图纸和明确的检验范围交给检验员,要求提供带照片的报告。
- 视频见证。 工厂现场直播试验过程,镜头里要清楚地看到压力表、铭牌或产品编号以及被检查的接头,之后再提供带时间戳的照片。这种方式便宜、安排快,但依赖工厂的诚信,也没法检查对方没给你看的细节。
对关键设备,组合使用效果更好:水压试验和最终检验请第三方检验员到场,其他节点做文件审查。如果你通过 HeatEx Direct 采购,请在询价时就写明检验要求,让供应商从一开始就把它计入报价;发出询价后会发生什么一文介绍了我们如何与制造商合作。
10. 检验时常见的问题
- 到了通知的日期设备还没准备好,或者检验员到场前试验已经做完
- 压力表超过校验期,或者量程与试验压力不匹配
- 板片或换热管上的炉批号无法追溯到证书
- 铭牌上的设计数据错误,或者没有规范标志
- 水压试验前焊缝已经涂漆
- 试验后设备内部有积水
这对买家意味着什么
下单之前就决定要看什么,并连同通知期写进 ITP。把自己或检验员的时间集中在最重要的节点上:材料追溯、水压试验、最终尺寸检查和文件。要接受热力性能只能在现场证明,并在合同里写清楚怎么证明。这个阶段发现的问题,大多在工厂里花不了多少钱就能解决,换到别的地方就贵得多。
资料来源和相关页面
- ASME 锅炉及压力容器规范第 VIII 卷第 1 册,压力容器建造规则:https://www.asme.org/codes-standards/find-codes-standards/bpvc-viii-1-bpvc-section-viii-rules-construction-pressure-vessels-division-1
- 欧盟委员会,承压设备指令 2014/68/EU:https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en
- 2014/68/EU 指令全文(附件 I,最终评估和压力试验):https://eur-lex.europa.eu/eli/dir/2014/68/oj
- TSG 21-2016《固定式压力容器安全技术监察规程》:https://zcdep.dhu.edu.cn/_upload/article/files/6b/e0/17da8651445c9c4f881babd67899/b0b52a70-0733-4ebe-a9be-1506a20cb337.pdf
- HeatEx Direct,如何核实中国换热器制造商:https://heatexdirect.com/zh/industry-news/posts/how-to-verify-chinese-heat-exchanger-manufacturer