Inspection et essais en usine d'un échangeur de chaleur de fabrication chinoise : ce qu'il faut voir et ce qu'il faut demander
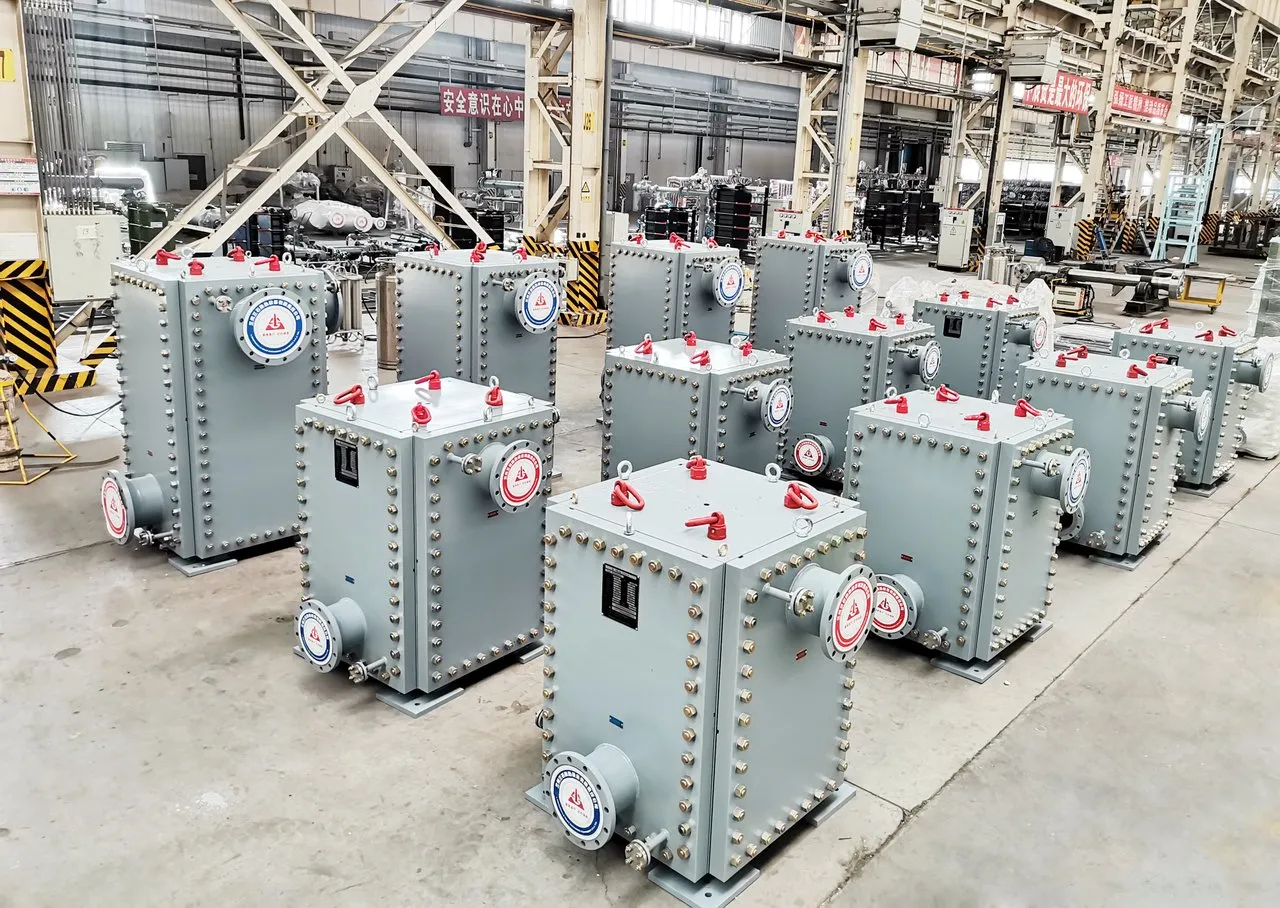
L'usine est le dernier endroit où l'on peut trouver et corriger à moindre coût un défaut d'échangeur de chaleur. Une fois l'appareil mis en caisse, expédié et installé, une classe de bride erronée, un matériau de plaque non traçable ou une soudure faible coûtent des semaines et une réparation sur site. Pourtant, beaucoup d'acheteurs voient leur échangeur pour la première fois quand il arrive sur le chantier.
Ce guide explique comment préparer l'inspection d'un échangeur construit en Chine : quels points suivre en personne, quels essais s'appliquent aux échangeurs à plaques et aux échangeurs tubulaires, ce qu'un essai en usine peut prouver et ce qu'il ne peut pas prouver, quels documents réunir avant l'expédition, et comment assister aux essais sans se déplacer. Il complète les étapes d'inspection de notre guide des délais de livraison et les étapes de conservation et d'emballage de notre guide d'expédition.
Une précision de vocabulaire : pour un échangeur statique, l'« essai de réception en usine » (FAT, factory acceptance test) consiste surtout en l'épreuve de pression, le contrôle visuel et dimensionnel et la revue des documents. Une unité compacte avec pompes, vannes et armoire de commande demande aussi un essai fonctionnel, traité à la section 7.
1. Convenir du plan d'inspection et d'essais avec la commande
Le plan d'inspection et d'essais (ITP) énumère dans l'ordre chaque étape de fabrication et d'essai, avec la procédure ou la norme suivie, les critères d'acceptation, l'enregistrement produit et le rôle de chaque partie. Chaque étape porte un code :
- H (point d'arrêt) : le travail s'arrête jusqu'à ce que l'inspecteur de l'acheteur ait assisté à l'étape ou y ait renoncé par écrit. L'épreuve hydraulique est le point d'arrêt habituel.
- W (point témoin) : l'acheteur est invité, mais le travail peut continuer si l'inspecteur ne vient pas après un préavis en bonne et due forme.
- R (revue) : l'acheteur examine l'enregistrement, par exemple un certificat matière ou un rapport de CND, sans être présent.
Convenez de l'ITP au moment de la commande, et non quand l'appareil est presque terminé. Fixez par écrit le préavis de chaque point d'arrêt et de chaque point témoin (plusieurs jours ouvrés est courant, davantage si votre inspecteur vient de l'étranger), qui paie si une inspection doit être refaite parce que l'appareil n'était pas prêt, et comment la renonciation à un point est confirmée. La liste de contrôle des fournisseurs pour la pétrochimie indique ce que couvre habituellement un ITP complet.
L'inspection réglementaire s'ajoute à la vôtre : un appareil construit selon le code ASME est inspecté par un Authorized Inspector, et un appareil relevant de la directive européenne sur les équipements sous pression par un organisme notifié pour toute catégorie supérieure à la plus basse. Leurs visites doivent être planifiées en même temps que les vôtres.
2. Matériaux : certificats et traçabilité
La plupart des problèmes de matériaux d'échangeurs sont des problèmes de traçabilité. Vérifiez que :
- Chaque partie sous pression a un certificat. Pour les plaques, les tubes, les tôles de calandre, les pièces forgées et les plaques tubulaires, demandez des certificats matière selon EN 10204. Un certificat de type 3.1 est délivré par le service d'inspection du fabricant, indépendant de la production ; un certificat de type 3.2 est en plus vérifié par l'inspecteur de l'acheteur ou par un inspecteur indépendant.
- Le numéro de coulée du certificat correspond au marquage du matériau. Demandez un plan de traçabilité qui montre quelle coulée a servi pour quelle pièce.
- Les nuances d'alliage sont confirmées là où elles comptent. Pour l'acier inoxydable, l'acier inoxydable duplex, les alliages de nickel et le titane, demandez une identification positive des matériaux (PMI) des plaques, des tubes et des soudures avec un analyseur portable, au moins sur un échantillon.
- L'épaisseur et la nuance des plaques sont celles commandées. Pour les échangeurs à plaques, comparez le matériau et l'épaisseur des plaques avec la fiche technique.
- Le matériau des joints est certifié. Le mélange, par exemple NBR, EPDM ou FKM, doit correspondre à la spécification. Notre guide des matériaux de joints explique les différences.
3. Soudage et contrôles non destructifs
Les échangeurs tubulaires, les échangeurs à plaques soudées et les échangeurs à plaques et calandre dépendent de leurs soudures. Avant le début de la fabrication, examinez :
- Les modes opératoires de soudage et la qualification des soudeurs. Chaque spécification de mode opératoire de soudage (WPS) doit s'appuyer sur un procès-verbal de qualification (PQR) établi selon le code de l'appareil : ASME section IX pour les appareils ASME, ISO 15614 pour les appareils européens, NB/T 47014 pour les équipements sous pression chinois. Les soudeurs doivent être qualifiés pour les procédés et les positions qu'ils utilisent.
- Le programme de CND. Il précise quelles soudures sont contrôlées par radiographie (RT) ou par ultrasons (UT) et dans quelle proportion, et lesquelles par ressuage (PT) ou par magnétoscopie (MT), comme les soudures de tubulures et d'accessoires. L'étendue des contrôles découle du code et du contrat, et le personnel de CND doit avoir la qualification exigée par le code.
- Les assemblages tube-plaque tubulaire. Pour les échangeurs tubulaires, vérifiez la conception de l'assemblage (dudgeonné, soudé ou les deux), la qualification du mode opératoire de dudgeonnage ou de soudage, souvent sur maquette, et le ressuage des extrémités de tubes soudées.
4. Épreuves de pression et essais d'étanchéité
L'épreuve hydraulique est le point témoin le plus important. La pression d'épreuve minimale est fixée par le code :
- ASME section VIII division 1 : au moins 1,3 fois la pression maximale de service admissible (MAWP), multipliée par le plus petit rapport entre la contrainte admissible à la température d'épreuve et celle à la température de calcul.
- Directive sur les équipements sous pression : au moins la plus grande des deux valeurs suivantes : 1,25 fois la charge maximale à la température maximale admissible, ou 1,43 fois la pression maximale admissible PS.
- Règles chinoises (TSG 21 et GB/T 150) : 1,25 fois la pression de calcul, multipliée par le rapport des contraintes admissibles à la température d'épreuve et à la température de calcul.
Quand vous assistez à l'épreuve, vérifiez :
- Les manomètres. Ils doivent être étalonnés, avec des certificats en cours de validité. L'ASME, par exemple, exige une échelle d'environ deux fois la pression d'épreuve, jamais moins de 1,5 fois ni plus de 4 fois. Beaucoup de spécifications demandent deux manomètres.
- Le fluide d'épreuve. Utilisez de l'eau propre. Pour l'acier inoxydable austénitique, beaucoup de spécifications de projet limitent la teneur en chlorures de l'eau d'épreuve, souvent à environ 50 ppm, pour éviter les piqûres et la corrosion sous contrainte.
- La durée de maintien et l'examen. La pression est maintenue pendant la durée prévue par la procédure, puis tous les assemblages sont examinés. Il ne doit y avoir ni fuite ni déformation visible.
- L'ordre des opérations. Beaucoup de spécifications exigent l'épreuve hydraulique avant la peinture des soudures, pour que la peinture ne puisse pas masquer une fuite.
Comment chaque type d'échangeur est éprouvé :
- Échangeur tubulaire. Le côté calandre est éprouvé avec les extrémités de tubes visibles, afin de voir les fuites aux assemblages tube-plaque tubulaire, puis le côté tubes. Les modèles à tête flottante peuvent nécessiter pour cela une bague d'essai.
- Échangeurs à plaques et joints. Chaque côté est éprouvé séparément, l'autre côté étant ouvert et vidangé, de sorte qu'un trou dans une plaque ou une fuite à travers un joint apparaisse sous forme d'eau du côté sec. Vérifiez aussi les orifices de détection de fuite des plaques et la cote de serrage du paquet de plaques.
- Échangeurs à plaques brasés et soudés. En plus de l'épreuve de pression, demandez si un essai d'étanchéité à l'hélium est réalisé ; certains fabricants contrôlent ainsi chaque appareil brasé.
Une épreuve pneumatique n'est utilisée que lorsqu'une épreuve hydraulique est impossible, car un gaz comprimé stocke beaucoup plus d'énergie que l'eau et est bien plus dangereux en cas de défaillance. Après l'épreuve, l'appareil doit être entièrement vidangé et séché, comme l'explique le guide d'expédition.
5. Contrôles dimensionnels et visuels, peinture et plaque signalétique
Comparez l'appareil au plan d'ensemble approuvé :
- Diamètres, positions et orientations des tubulures, classes et portées de joint des brides
- Dimensions hors tout, positions des supports et trous des boulons d'ancrage
- Pour les échangeurs à plaques et joints, le nombre de plaques et la cote de serrage du paquet de plaques, qui doit aussi figurer sur la plaque signalétique
- Aspect des soudures, état de surface, et absence de bosses, d'amorçages d'arc et de débris à l'intérieur de l'appareil
Pour la peinture, vérifiez la préparation de surface et mesurez l'épaisseur de film sec du système de revêtement prévu à la commande. Sur la plaque signalétique, vérifiez le numéro de série, la pression et la température de calcul, la pression d'épreuve, l'année de fabrication et le marquage réglementaire (la marque ASME, ou le marquage CE avec le numéro de l'organisme notifié), et comparez-les avec le rapport de données.
6. Ce qu'un essai en usine ne peut pas prouver : les performances thermiques
Une usine peut prouver qu'un échangeur est résistant et étanche. Elle ne peut généralement pas prouver qu'il fournira la puissance thermique garantie. Les gros appareils sont rarement essayés en usine aux conditions de calcul, car il faudrait les fluides, les débits et les températures réels. Certains fabricants peuvent essayer de petits échangeurs à plaques sur un banc d'essai, mais pour la plupart des commandes, les performances thermiques reposent sur le calcul et sur la garantie.
Demandez donc la note de calcul thermique avec l'offre, y compris les facteurs d'encrassement ou la marge de surface, et convenez dans le contrat de la manière dont les performances seront vérifiées sur site : quelles mesures, à quelle charge, et ce qui se passe si la puissance n'est pas atteinte.
7. Unités compactes et skids : essais fonctionnels
Une unité d'échange thermique avec pompes, vannes, instruments et armoire de commande demande plus qu'une épreuve de pression. Un FAT type pour un tel skid comprend :
- Un contrôle d'isolement et de continuité du câblage, et la vérification de chaque entrée et sortie du système de commande
- La simulation des boucles de régulation et des alarmes, et la course de chaque vanne de régulation et d'arrêt
- Une marche des pompes à l'eau si l'usine peut la fournir, avec contrôle des vibrations et du bruit
- La vérification des certificats d'étalonnage des instruments et des pressions de tarage des soupapes de sûreté
Les unités d'échange thermique assemblées en usine, comme l'unité d'échange thermique ViEX, sont conçues pour être essayées ainsi avant l'expédition, ce qui raccourcit la mise en service sur site.
8. Les documents à recevoir avant l'expédition
Demandez le dossier de fabrication (data book), ou au moins ses parties principales, avant d'autoriser l'expédition de l'appareil :
| Document | Ce qu'il montre |
|---|---|
| Plans approuvés et notes de calcul | L'appareil a été construit selon la conception approuvée |
| Certificats matière avec plan de traçabilité | Chaque partie sous pression est dans le matériau commandé |
| WPS, PQR et liste des soudeurs | Le soudage a été qualifié selon le bon code |
| Rapports de CND | Les soudures ont été contrôlées dans la proportion requise |
| Rapport d'épreuve hydraulique, enregistrement et certificats des manomètres | L'appareil a réussi son épreuve de pression |
| Rapports dimensionnel, PMI et de peinture | Dimensions, alliages et revêtement conformes à la spécification |
| Documents réglementaires | Rapport de données ASME (formulaire U-1 ou U-1A) ou déclaration UE de conformité ; pour les appareils construits selon les règles chinoises, le certificat de produit et le certificat d'inspection de surveillance |
| Photo de la plaque signalétique, liste de colisage, notice et liste des pièces de rechange | Nécessaires pour l'installation, l'exploitation et les commandes ultérieures |
9. Assister aux essais sans se déplacer
Un vol vers la Chine pour une épreuve hydraulique de deux heures n'en vaut souvent pas la peine. Il existe deux solutions courantes :
- Un organisme d'inspection tiers. Les organismes internationaux ont des inspecteurs dans la plupart des régions industrielles chinoises. Donnez à l'inspecteur votre ITP, les plans approuvés et un périmètre clair, et demandez un rapport avec photos.
- L'inspection par vidéo. L'usine diffuse l'essai en direct, avec le manomètre, la plaque signalétique ou le numéro de série et les assemblages examinés bien visibles, puis envoie des photos horodatées. C'est moins cher et plus rapide à organiser, mais cela dépend de l'honnêteté de l'usine et ne vous permet pas de vérifier les détails qu'on ne vous a pas montrés.
Pour les appareils critiques, une combinaison fonctionne bien : un inspecteur tiers pour l'épreuve hydraulique et l'inspection finale, et une revue documentaire pour les autres points. Si vous passez par HeatEx Direct, indiquez vos exigences d'inspection dans la demande de devis pour que les fournisseurs les chiffrent dès le départ ; notre article sur ce qui se passe après l'envoi d'une demande de devis explique comment nous travaillons avec les fabricants.
10. Les problèmes souvent constatés lors de l'inspection
- L'appareil n'est pas prêt à la date annoncée, ou l'essai a été fait avant l'arrivée de l'inspecteur
- Les manomètres ne sont plus étalonnés, ou leur échelle ne convient pas à la pression d'épreuve
- Les numéros de coulée des plaques ou des tubes ne peuvent pas être rattachés aux certificats
- La plaque signalétique indique de mauvaises données de calcul ou aucun marquage réglementaire
- Les soudures ont été peintes avant l'épreuve hydraulique
- De l'eau est restée dans l'appareil après l'essai
Ce que cela signifie pour les acheteurs
Décidez de ce que vous voulez voir avant de passer commande, et inscrivez-le dans l'ITP avec les préavis. Concentrez votre temps ou celui de votre inspecteur sur les points les plus importants : la traçabilité des matériaux, l'épreuve hydraulique, le contrôle dimensionnel final et les documents. Acceptez que les performances thermiques se prouvent sur site, et précisez dans le contrat comment. La plupart des problèmes trouvés à ce stade coûtent peu à corriger en usine et cher partout ailleurs.
Sources et pages associées
- ASME BPVC section VIII division 1, règles de construction des appareils à pression : https://www.asme.org/codes-standards/find-codes-standards/bpvc-viii-1-bpvc-section-viii-rules-construction-pressure-vessels-division-1
- Commission européenne, directive 2014/68/UE sur les équipements sous pression : https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en
- Directive 2014/68/UE, texte intégral (annexe I, vérification finale et épreuve) : https://eur-lex.europa.eu/eli/dir/2014/68/oj
- TSG 21-2016, règlement technique de sécurité pour la surveillance des récipients sous pression fixes (texte chinois) : https://zcdep.dhu.edu.cn/_upload/article/files/6b/e0/17da8651445c9c4f881babd67899/b0b52a70-0733-4ebe-a9be-1506a20cb337.pdf
- HeatEx Direct, comment vérifier un fabricant chinois d'échangeurs de chaleur : https://heatexdirect.com/fr/industry-news/posts/how-to-verify-chinese-heat-exchanger-manufacturer