Inspección y pruebas en fábrica de un intercambiador de calor de fabricación china: qué presenciar y qué pedir
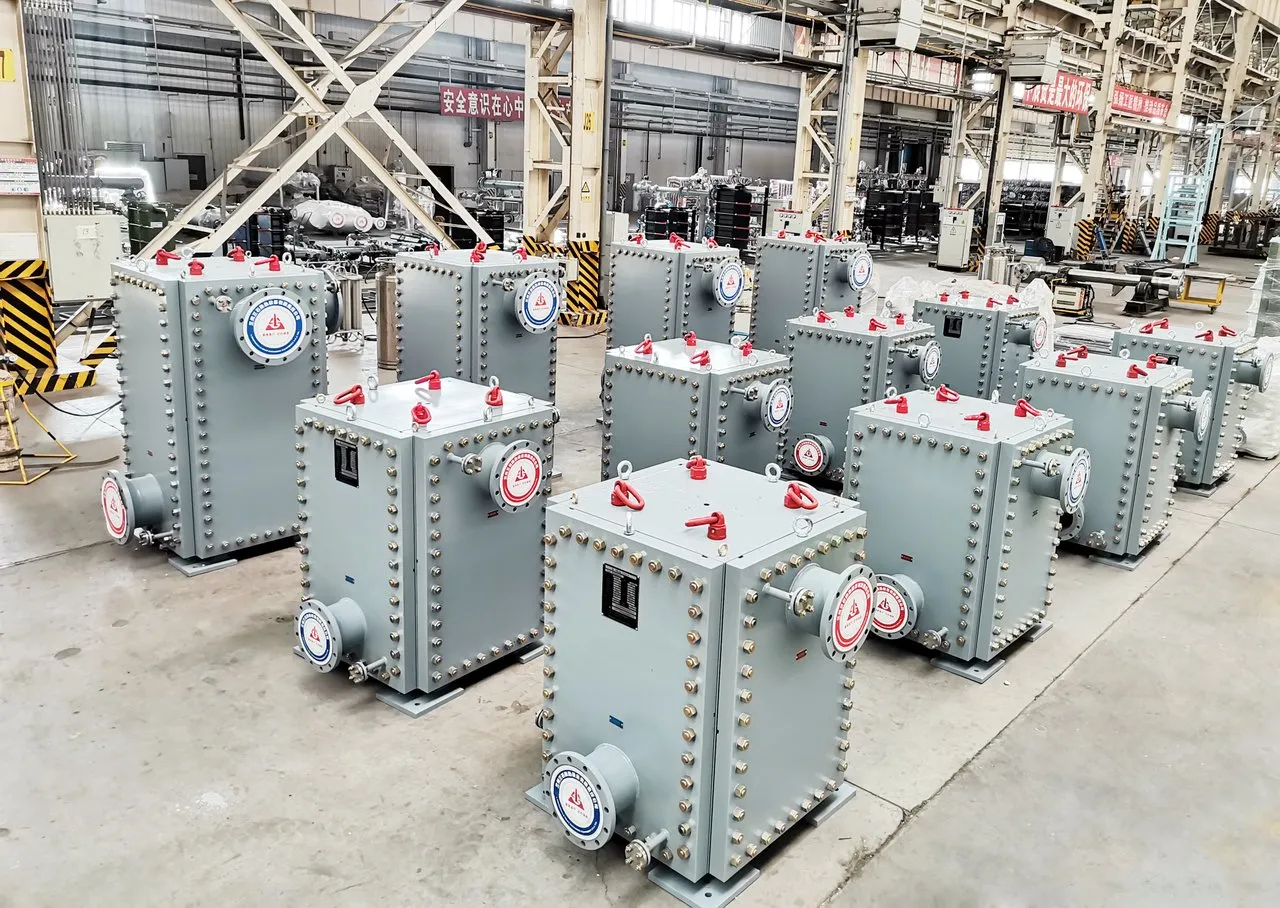
La fábrica es el último lugar donde un problema de un intercambiador de calor puede detectarse y corregirse con poco coste. Una vez que el equipo está embalado, enviado e instalado, una clase de brida equivocada, un material de placa sin trazabilidad o una soldadura débil cuestan semanas y una reparación en obra. Aun así, muchos compradores ven su intercambiador por primera vez cuando llega a la obra.
Esta guía explica cómo planificar la inspección de un intercambiador fabricado en China: qué puntos presenciar, qué pruebas se aplican a los equipos de placas y de carcasa y tubos, qué puede demostrar una prueba en fábrica y qué no, qué documentos reunir antes del envío y cómo presenciar las pruebas cuando no se puede viajar. Complementa los pasos de inspección de nuestra guía de plazos de entrega y los pasos de conservación y embalaje de nuestra guía de envío.
Una nota sobre los términos: en un intercambiador estático, la «prueba de aceptación en fábrica» (FAT, factory acceptance test) consiste sobre todo en la prueba de presión, la revisión visual y dimensional y la revisión de documentos. Una unidad compacta con bombas, válvulas y cuadro de control necesita además una prueba funcional, que se trata en el apartado 7.
1. Acuerde el plan de inspección y pruebas con el pedido
El plan de inspección y pruebas (ITP) enumera en orden cada paso de fabricación y de prueba, con el procedimiento o la norma que sigue, los criterios de aceptación, el registro que genera y el papel de cada parte. Cada paso lleva un código:
- H (punto de espera): el trabajo se detiene hasta que el inspector del comprador haya presenciado el paso o haya renunciado a él por escrito. La prueba hidrostática es el punto de espera habitual.
- W (punto de presencia): se invita al comprador, pero el trabajo puede continuar si el inspector no acude tras el aviso debido.
- R (revisión): el comprador revisa el registro, por ejemplo un certificado de material o un informe de END, sin asistir.
Acuerde el ITP al hacer el pedido, no cuando el equipo esté casi terminado. Deje por escrito el plazo de aviso de cada punto de espera y de presencia (lo habitual son varios días laborables, más si su inspector viaja desde el extranjero), quién paga si una inspección debe repetirse porque el equipo no estaba listo y cómo se confirma la renuncia a un punto. La lista de auditoría de proveedores para la industria petroquímica recoge lo que suele cubrir un ITP completo.
La inspección reglamentaria se suma a la suya: un equipo fabricado según el código ASME lo inspecciona un Authorized Inspector, y un equipo sujeto a la Directiva europea de equipos a presión, un organismo notificado en todas las categorías por encima de la más baja. Sus visitas deben programarse junto con las suyas.
2. Materiales: certificados y trazabilidad
La mayoría de los problemas con los materiales de un intercambiador son problemas de trazabilidad. Compruebe que:
- Cada parte a presión tiene un certificado. Para placas, tubos, chapa de la carcasa, piezas forjadas y placas tubulares, pida certificados de material según EN 10204. Un certificado de tipo 3.1 lo emite el departamento de inspección del fabricante, independiente de producción; un certificado de tipo 3.2 lo verifica además el inspector del comprador o un inspector independiente.
- El número de colada del certificado coincide con el marcado del material. Pida un mapa de trazabilidad que muestre qué colada se usó en cada pieza.
- Las calidades de aleación se confirman donde importan. Para acero inoxidable, acero inoxidable dúplex, aleaciones de níquel y titanio, pida una identificación positiva de materiales (PMI) de placas, tubos y soldaduras con un analizador portátil, al menos sobre una muestra.
- El espesor y la calidad de las placas son los pedidos. En los intercambiadores de placas, compare el material y el espesor de las placas con la hoja de datos.
- El material de las juntas está certificado. El compuesto, como NBR, EPDM o FKM, debe coincidir con la especificación. Nuestra guía de materiales de junta explica las diferencias.
3. Soldadura y ensayos no destructivos
Los intercambiadores de carcasa y tubos, de placas soldadas y de placas y carcasa dependen de sus soldaduras. Antes de que empiece la fabricación, revise:
- Los procedimientos de soldadura y la cualificación de los soldadores. Cada especificación de procedimiento de soldadura (WPS) debe estar respaldada por un registro de cualificación del procedimiento (PQR) según el código del equipo: ASME sección IX para trabajos ASME, ISO 15614 para trabajos europeos y NB/T 47014 para equipos a presión chinos. Los soldadores deben estar cualificados para los procesos y las posiciones que utilizan.
- El plan de END. Indica qué soldaduras se someten a radiografía (RT) o ultrasonidos (UT) y en qué porcentaje, y cuáles a líquidos penetrantes (PT) o partículas magnéticas (MT), como las soldaduras de conexiones y de accesorios. El alcance viene del código y del contrato, y el personal de END debe tener la cualificación que exige el código.
- Las uniones tubo-placa tubular. En los equipos de carcasa y tubos, revise el diseño de la unión (expandida, soldada o ambas), la cualificación del procedimiento de expansión o de soldadura, a menudo sobre una maqueta, y los líquidos penetrantes de los extremos de tubo soldados.
4. Pruebas de presión y de estanqueidad
La prueba hidrostática es el punto de presencia más importante. La presión de prueba mínima la fija el código:
- ASME sección VIII división 1: al menos 1,3 veces la presión máxima de trabajo admisible (MAWP), multiplicada por la menor relación entre la tensión admisible a la temperatura de prueba y la tensión admisible a la temperatura de diseño.
- Directiva de equipos a presión: al menos el mayor de dos valores: 1,25 veces la carga máxima a la temperatura máxima admisible, o 1,43 veces la presión máxima admisible PS.
- Normativa china (TSG 21 y GB/T 150): 1,25 veces la presión de diseño, multiplicada por la relación entre las tensiones admisibles a la temperatura de prueba y a la de diseño.
Cuando presencie la prueba, compruebe:
- Los manómetros. Deben estar calibrados, con certificados vigentes. ASME, por ejemplo, exige una escala de aproximadamente el doble de la presión de prueba, nunca menos de 1,5 veces ni más de 4 veces. Muchas especificaciones piden dos manómetros.
- El fluido de prueba. Use agua limpia. Para el acero inoxidable austenítico, muchas especificaciones de proyecto limitan el contenido de cloruros del agua de prueba, a menudo a unos 50 ppm, para evitar picaduras y corrosión bajo tensión.
- El tiempo de mantenimiento y el examen. La presión se mantiene durante el tiempo que indica el procedimiento y después se examinan todas las uniones. No debe haber fugas ni deformaciones visibles.
- El orden. Muchas especificaciones exigen la prueba hidrostática antes de pintar las soldaduras, para que la pintura no pueda ocultar una fuga.
Cómo se prueba cada tipo de intercambiador:
- Carcasa y tubos. Se prueba el lado de la carcasa con los extremos de los tubos a la vista, para ver las fugas en las uniones tubo-placa tubular, y después el lado de los tubos. Los diseños de cabezal flotante pueden necesitar para ello un anillo de prueba.
- Intercambiadores de placas con juntas. Cada lado se prueba por separado con el otro lado abierto y vaciado, de modo que un agujero en una placa o una fuga a través de una junta aparezca como agua en el lado seco. Revise también los orificios de detección de fugas de las placas y la cota de apriete del paquete de placas.
- Intercambiadores de placas soldadas por soldadura fuerte y de placas soldadas. Además de la prueba de presión, pregunte si se realiza una prueba de fugas con helio; algunos fabricantes prueban así cada equipo soldado por soldadura fuerte.
La prueba neumática solo se utiliza cuando no es posible una prueba hidrostática, porque un gas comprimido almacena mucha más energía que el agua y es mucho más peligroso si algo falla. Después de la prueba, el equipo debe vaciarse y secarse por completo, como se explica en la guía de envío.
5. Revisión dimensional y visual, pintura y placa de características
Compare el equipo con el plano de disposición general aprobado:
- Tamaños, posiciones y orientaciones de las conexiones, clases de brida y caras de asiento
- Dimensiones generales, posiciones de los soportes y taladros de los pernos de anclaje
- En los intercambiadores de placas con juntas, el número de placas y la cota de apriete del paquete de placas, que también debe figurar en la placa de características
- Aspecto de las soldaduras, acabado superficial y ausencia de abolladuras, cebados de arco y restos sueltos dentro del equipo
En la pintura, revise la preparación de la superficie y mida el espesor de película seca del sistema de recubrimiento indicado en el pedido. En la placa de características, compruebe el número de serie, la presión y la temperatura de diseño, la presión de prueba, el año de fabricación y el marcado reglamentario (la marca ASME, o el marcado CE con el número del organismo notificado), y compárelos con el informe de datos.
6. Lo que una prueba en fábrica no puede demostrar: el rendimiento térmico
Una fábrica puede demostrar que un intercambiador es resistente y estanco. Normalmente no puede demostrar que vaya a dar la potencia térmica garantizada. Los equipos grandes rara vez se prueban en fábrica en condiciones de diseño, porque harían falta los fluidos, caudales y temperaturas reales. Algunos fabricantes pueden probar intercambiadores de placas pequeños en un banco de pruebas, pero en la mayoría de los pedidos el rendimiento térmico se basa en el cálculo y en la garantía.
Por eso conviene pedir la hoja de cálculo térmico junto con la oferta, incluidos los factores de ensuciamiento o el margen de sobresuperficie, y acordar en el contrato cómo se comprobará el rendimiento en obra: qué mediciones, con qué carga y qué ocurre si no se alcanza la potencia.
7. Unidades compactas y skids: pruebas funcionales
Una unidad intercambiadora de calor con bombas, válvulas, instrumentos y cuadro de control necesita algo más que una prueba de presión. Una FAT típica de un skid así incluye:
- Una comprobación de aislamiento y continuidad del cableado, y la verificación de cada entrada y salida del sistema de control
- La simulación de los lazos de control y de las alarmas, y la carrera de cada válvula de control y de cierre
- Un funcionamiento de las bombas con agua si la fábrica puede suministrarla, con control de vibraciones y ruido
- La revisión de los certificados de calibración de los instrumentos y de las presiones de tarado de las válvulas de seguridad
Las unidades intercambiadoras de calor montadas en fábrica, como la unidad intercambiadora de calor de ViEX, están pensadas para probarse así antes del envío, lo que acorta la puesta en marcha en obra.
8. Documentos que debe recibir antes del envío
Pida el dossier de fabricación (data book), o al menos sus partes principales, antes de autorizar el envío del equipo:
| Documento | Qué demuestra |
|---|---|
| Planos aprobados y cálculos de diseño | El equipo se fabricó según el diseño aprobado |
| Certificados de material con mapa de trazabilidad | Cada parte a presión es del material pedido |
| WPS, PQR y lista de soldadores | La soldadura se cualificó según el código correcto |
| Informes de END | Las soldaduras se ensayaron en el alcance exigido |
| Informe de la prueba hidrostática, registro gráfico y certificados de los manómetros | El equipo superó su prueba de presión |
| Informes dimensional, de PMI y de pintura | Dimensiones, aleaciones y recubrimiento según la especificación |
| Documentos reglamentarios | Informe de datos ASME (formulario U-1 o U-1A) o declaración UE de conformidad; para recipientes fabricados según la normativa china, el certificado de producto y el certificado de inspección de supervisión |
| Foto de la placa de características, lista de bultos, manual y lista de repuestos | Necesarios para la instalación, la operación y los pedidos posteriores |
9. Presenciar las pruebas cuando no se puede viajar
Un vuelo a China para una prueba hidrostática de dos horas a menudo no compensa. Hay dos alternativas habituales:
- Una empresa de inspección de terceros. Las empresas internacionales tienen inspectores en la mayoría de las regiones industriales de China. Entregue al inspector su ITP, los planos aprobados y un alcance claro, y pida un informe con fotos.
- La inspección por vídeo. La fábrica retransmite la prueba en directo, con el manómetro, la placa de características o el número de serie y las uniones inspeccionadas bien a la vista, y después envía fotos con fecha y hora. Es más barata y rápida de organizar, pero depende de la honestidad de la fábrica y no le permite comprobar los detalles que no le enseñaron.
Para equipos críticos funciona bien una combinación: un inspector de terceros para la prueba hidrostática y la inspección final, y revisión documental para el resto de puntos. Si compra a través de HeatEx Direct, incluya sus requisitos de inspección en la solicitud de oferta para que los proveedores los incluyan en el precio desde el principio; nuestro artículo sobre qué ocurre después de enviar una solicitud de oferta explica cómo trabajamos con los fabricantes.
10. Problemas que se encuentran a menudo en la inspección
- El equipo no está listo en la fecha avisada, o la prueba se hizo antes de que llegara el inspector
- Los manómetros están fuera de calibración, o su escala no es adecuada para la presión de prueba
- Los números de colada de placas o tubos no pueden vincularse a los certificados
- La placa de características muestra datos de diseño erróneos o ningún marcado reglamentario
- Las soldaduras se pintaron antes de la prueba hidrostática
- Queda agua dentro del equipo después de la prueba
Qué significa esto para los compradores
Decida qué quiere ver antes de hacer el pedido y recójalo en el ITP con los plazos de aviso. Concentre su tiempo o el de su inspector en los puntos que más importan: la trazabilidad de los materiales, la prueba hidrostática, la revisión dimensional final y los documentos. Asuma que el rendimiento térmico se demuestra en obra y deje por escrito en el contrato cómo. La mayoría de los problemas detectados en esta fase son baratos de corregir en fábrica y caros de corregir en cualquier otro lugar.
Fuentes y páginas relacionadas
- ASME BPVC sección VIII división 1, reglas para la construcción de recipientes a presión: https://www.asme.org/codes-standards/find-codes-standards/bpvc-viii-1-bpvc-section-viii-rules-construction-pressure-vessels-division-1
- Comisión Europea, Directiva 2014/68/UE de equipos a presión: https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en
- Directiva 2014/68/UE, texto completo (anexo I, evaluación final y prueba de presión): https://eur-lex.europa.eu/eli/dir/2014/68/oj
- TSG 21-2016, reglamento técnico de seguridad para la supervisión de recipientes a presión fijos (texto en chino): https://zcdep.dhu.edu.cn/_upload/article/files/6b/e0/17da8651445c9c4f881babd67899/b0b52a70-0733-4ebe-a9be-1506a20cb337.pdf
- HeatEx Direct, cómo verificar a un fabricante chino de intercambiadores de calor: https://heatexdirect.com/es/industry-news/posts/how-to-verify-chinese-heat-exchanger-manufacturer