Заводской контроль и испытания теплообменника китайского производства: на чём присутствовать и что запросить
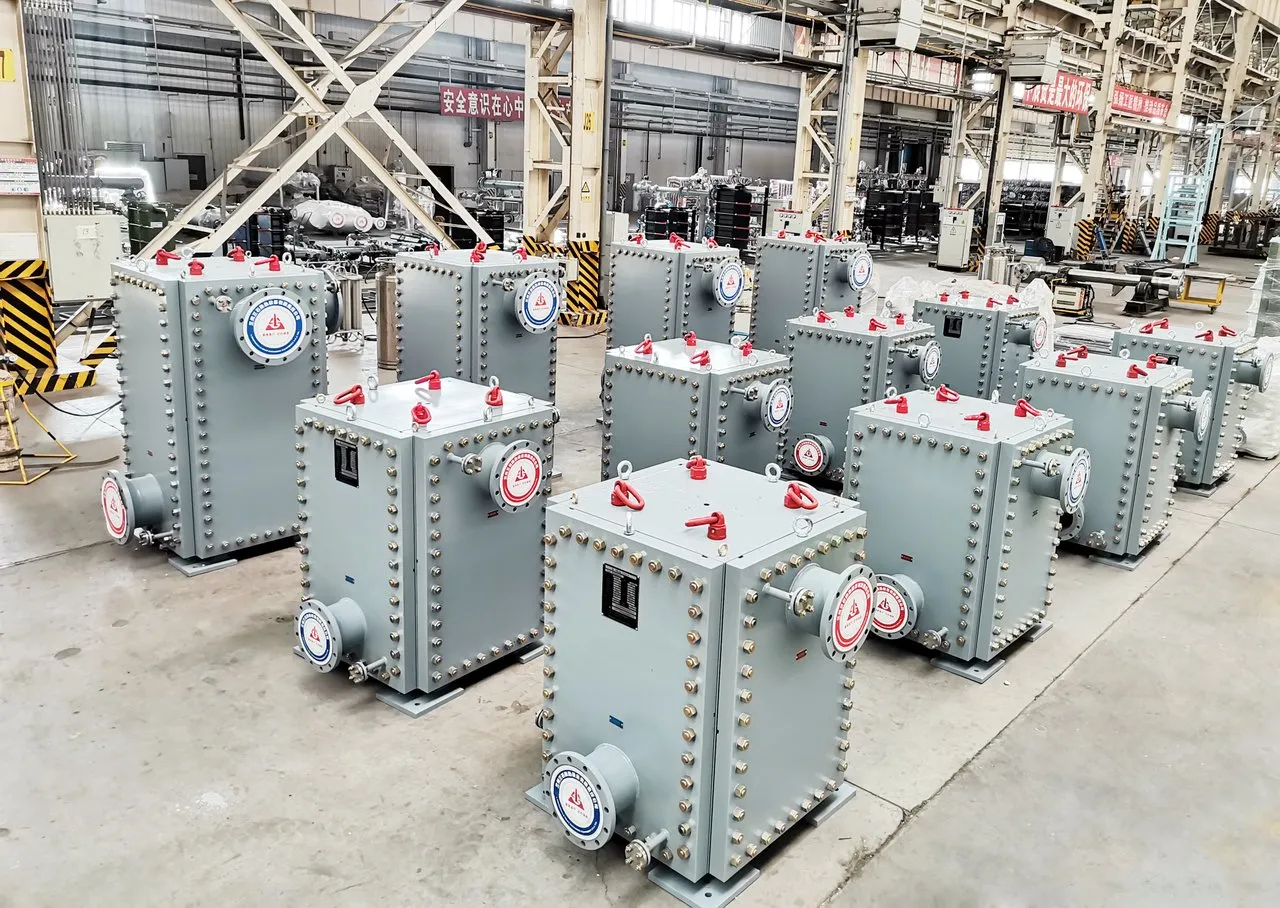
Завод — последнее место, где дефект теплообменника можно найти и исправить недорого. Когда аппарат упакован в ящики, отправлен и смонтирован, неверный класс фланца, материал пластин без прослеживаемости или слабый сварной шов стоят недель задержки и ремонта на площадке. И всё же многие покупатели впервые видят свой теплообменник, когда он приходит на объект.
В этом руководстве объясняется, как спланировать контроль теплообменника, изготовленного в Китае: при каких операциях присутствовать, какие испытания применяются к пластинчатым и кожухотрубным аппаратам, что заводское испытание может доказать, а что нет, какие документы собрать до отгрузки и как присутствовать на испытаниях, если поехать нельзя. Оно дополняет этапы контроля из нашего руководства по срокам поставки и этапы консервации и упаковки из руководства по доставке.
Пара слов о терминах: для статического теплообменника «заводские приёмочные испытания» (FAT, factory acceptance test) — это в основном испытание давлением, визуальный и размерный контроль и проверка документов. Блочной установке с насосами, арматурой и шкафом управления нужно ещё и функциональное испытание, о котором говорится в разделе 7.
1. Согласуйте план контроля и испытаний вместе с заказом
План контроля и испытаний (ITP) перечисляет по порядку все операции изготовления и испытаний с указанием процедуры или стандарта, критериев приёмки, оформляемой записи и роли каждой стороны. Каждая операция отмечается кодом:
- H (точка остановки): работа останавливается, пока инспектор покупателя не проконтролирует операцию или письменно не откажется от присутствия. Гидравлическое испытание — обычная точка остановки.
- W (точка присутствия): покупателя приглашают, но работа может продолжаться, если инспектор не приехал после надлежащего уведомления.
- R (проверка документов): покупатель проверяет запись, например сертификат на материал или протокол НК, не присутствуя лично.
Согласуйте ITP при размещении заказа, а не тогда, когда аппарат почти готов. Зафиксируйте срок уведомления для каждой точки остановки и точки присутствия (обычно несколько рабочих дней, больше, если инспектор едет из-за границы), кто платит, если контроль приходится повторять из-за неготовности аппарата, и как подтверждается отказ от присутствия. Что обычно входит в полный ITP, показано в контрольном списке аудита поставщиков для нефтехимии.
Контроль по нормам идёт в дополнение к вашему: аппарат по нормам ASME проверяет уполномоченный инспектор (Authorized Inspector), а аппарат, подпадающий под европейскую Директиву об оборудовании, работающем под давлением, — нотифицированный орган для всех категорий выше низшей. Их визиты нужно планировать вместе с вашими.
2. Материалы: сертификаты и прослеживаемость
Большинство проблем с материалами теплообменников — это проблемы прослеживаемости. Проверьте, что:
- На каждую деталь, работающую под давлением, есть сертификат. На пластины, трубы, обечайку корпуса, поковки и трубные решётки запросите сертификаты на материал по EN 10204. Сертификат типа 3.1 выдаёт служба контроля изготовителя, независимая от производства; сертификат типа 3.2 дополнительно подтверждает инспектор покупателя или независимый инспектор.
- Номер плавки в сертификате совпадает с маркировкой на материале. Запросите карту прослеживаемости, где видно, какая плавка пошла на какую деталь.
- Марки сплавов подтверждены там, где это важно. Для нержавеющей стали, дуплексной нержавеющей стали, никелевых сплавов и титана запросите идентификацию материалов (PMI) пластин, труб и сварных швов портативным анализатором — хотя бы выборочно.
- Толщина и марка пластин соответствуют заказу. Для пластинчатых теплообменников сверьте материал и толщину пластин с опросным листом.
- Материал прокладок сертифицирован. Резиновая смесь, например NBR, EPDM или FKM, должна соответствовать спецификации. Разница объясняется в нашем руководстве по материалам прокладок.
3. Сварка и неразрушающий контроль
Кожухотрубные, сварные пластинчатые и пластинчато-кожуховые теплообменники зависят от качества сварных швов. До начала изготовления проверьте:
- Технологии сварки и аттестацию сварщиков. Каждая технологическая инструкция по сварке (WPS) должна опираться на протокол аттестации технологии (PQR) по нормам, по которым изготавливается аппарат: ASME, раздел IX — для изделий по ASME, ISO 15614 — для европейских изделий, NB/T 47014 — для китайского оборудования, работающего под давлением. Сварщики должны быть аттестованы на применяемые способы сварки и положения.
- План НК. В нём указано, какие швы подвергаются радиографическому (RT) или ультразвуковому (UT) контролю и в каком объёме, а какие — капиллярному (PT) или магнитопорошковому (MT) контролю, например швы патрубков и приварных элементов. Объём контроля определяют нормы и контракт, а персонал НК должен иметь квалификацию, которую требуют нормы.
- Соединения труб с трубной решёткой. Для кожухотрубных аппаратов проверьте конструкцию соединения (развальцовка, сварка или то и другое), аттестацию технологии развальцовки или сварки, часто на макете, и капиллярный контроль приваренных концов труб.
4. Испытания давлением и на герметичность
Гидравлическое испытание — самая важная точка присутствия. Минимальное пробное давление задают нормы:
- ASME, раздел VIII, часть 1 (Division 1): не менее 1,3 максимально допустимого рабочего давления (MAWP), умноженного на наименьшее отношение допускаемого напряжения при температуре испытания к допускаемому напряжению при расчётной температуре.
- Директива об оборудовании, работающем под давлением: не менее большего из двух значений — 1,25 максимальной нагрузки при максимально допустимой температуре или 1,43 максимально допустимого давления PS.
- Китайские правила (TSG 21 и GB/T 150): 1,25 расчётного давления, умноженного на отношение допускаемых напряжений при температуре испытания и при расчётной температуре.
Присутствуя на испытании, проверьте:
- Манометры. Они должны быть поверены, с действующими свидетельствами. ASME, например, требует шкалу примерно вдвое больше пробного давления — не менее чем в 1,5 раза и не более чем в 4 раза. Многие спецификации требуют двух манометров.
- Испытательную среду. Используйте чистую воду. Для аустенитной нержавеющей стали многие проектные спецификации ограничивают содержание хлоридов в воде для испытаний, часто примерно 50 ppm, чтобы избежать питтинга и коррозионного растрескивания под напряжением.
- Время выдержки и осмотр. Давление выдерживают в течение времени, указанного в процедуре, затем осматривают все соединения. Не должно быть ни течей, ни видимых деформаций.
- Последовательность. Многие спецификации требуют проводить гидравлическое испытание до окраски сварных швов, чтобы краска не скрыла течь.
Как испытывают разные типы теплообменников:
- Кожухотрубный. Сначала испытывают межтрубное пространство с открытыми для осмотра концами труб, чтобы видеть течи в соединениях труб с трубной решёткой, затем трубное пространство. Для аппаратов с плавающей головкой для этого может понадобиться испытательное кольцо.
- Разборные пластинчатые теплообменники. Каждую сторону испытывают отдельно, при открытой и опорожнённой другой стороне, чтобы отверстие в пластине или течь через прокладку проявились водой на сухой стороне. Проверьте также дренажные отверстия для обнаружения утечек на пластинах и размер стяжки пакета пластин.
- Паяные и сварные пластинчатые теплообменники. Кроме испытания давлением, спросите, проводится ли испытание на герметичность гелием; некоторые изготовители так проверяют каждый паяный аппарат.
Пневматическое испытание применяют только тогда, когда гидравлическое невозможно, потому что сжатый газ накапливает гораздо больше энергии, чем вода, и при отказе гораздо опаснее. После испытания аппарат нужно полностью опорожнить и высушить, как описано в руководстве по доставке.
5. Размерный и визуальный контроль, окраска и табличка
Сверьте аппарат с утверждённым чертежом общего вида:
- Размеры, положение и ориентацию патрубков, классы фланцев и типы уплотнительных поверхностей
- Габаритные размеры, положение опор и отверстий под фундаментные болты
- Для разборных пластинчатых теплообменников — количество пластин и размер стяжки пакета пластин, который также должен быть указан на табличке
- Внешний вид сварных швов, качество поверхности, отсутствие вмятин, следов зажигания дуги и посторонних предметов внутри аппарата
По окраске проверьте подготовку поверхности и измерьте толщину сухой плёнки лакокрасочной системы, указанной в заказе. На табличке проверьте заводской номер, расчётное давление и расчётную температуру, пробное давление, год изготовления и знак соответствия нормам (знак ASME или знак CE с номером нотифицированного органа) и сверьте их с отчётом о данных изготовителя.
6. Что заводское испытание доказать не может: тепловые характеристики
Завод может доказать, что теплообменник прочен и герметичен. Доказать, что он обеспечит гарантированную тепловую мощность, он обычно не может. Крупные аппараты редко испытывают на заводе в расчётном режиме, потому что для этого нужны реальные среды, расходы и температуры. Некоторые изготовители могут испытать небольшие пластинчатые теплообменники на стенде, но для большинства заказов тепловые характеристики опираются на расчёт и на гарантию.
Поэтому запросите тепловой расчёт вместе с предложением, включая термические сопротивления загрязнений или запас поверхности, и согласуйте в контракте, как будут проверяться характеристики на площадке: какие измерения, при какой нагрузке и что будет, если мощность не достигнута.
7. Блочные установки и модули на раме: функциональные испытания
Теплообменному блоку с насосами, арматурой, приборами и шкафом управления нужно больше, чем испытание давлением. Типичные FAT такого модуля включают:
- Проверку сопротивления изоляции и целостности цепей проводки и проверку каждого входа и выхода системы управления
- Имитацию контуров регулирования и сигнализации, а также проверку полного хода каждого регулирующего и запорного клапана
- Пробный пуск насосов на воде, если завод может её подать, с контролем вибрации и шума
- Проверку свидетельств о поверке приборов и давлений настройки предохранительных клапанов
Теплообменные блоки заводской сборки, например теплообменный блок ViEX, рассчитаны на такие испытания до отгрузки, что сокращает пусконаладку на площадке.
8. Документы, которые нужно получить до отгрузки
Запросите досье изготовителя (data book) или хотя бы его основные разделы до того, как разрешить отгрузку аппарата:
| Документ | Что он подтверждает |
|---|---|
| Утверждённые чертежи и расчёты | Аппарат изготовлен по утверждённому проекту |
| Сертификаты на материалы с картой прослеживаемости | Каждая деталь, работающая под давлением, — из заказанного материала |
| WPS, PQR и список сварщиков | Сварка аттестована по нужным нормам |
| Протоколы НК | Швы проконтролированы в требуемом объёме |
| Протокол гидравлического испытания, диаграмма и свидетельства о поверке манометров | Аппарат выдержал испытание давлением |
| Протоколы размерного контроля, PMI и окраски | Размеры, сплавы и покрытие соответствуют спецификации |
| Документы по нормам | Отчёт о данных ASME (форма U-1 или U-1A) или декларация о соответствии ЕС; для сосудов, изготовленных по китайским правилам, — свидетельство о качестве изделия и свидетельство о надзорной проверке |
| Фото таблички, упаковочный лист, руководство и перечень запасных частей | Нужны для монтажа, эксплуатации и последующих заказов |
9. Как присутствовать, если поехать нельзя
Перелёт в Китай ради двухчасового гидравлического испытания часто себя не оправдывает. Есть два распространённых варианта:
- Сторонняя инспекционная компания. У международных компаний есть инспекторы в большинстве промышленных регионов Китая. Передайте инспектору ваш ITP, утверждённые чертежи и чёткий объём работ и запросите отчёт с фотографиями.
- Присутствие по видеосвязи. Завод транслирует испытание в прямом эфире, так чтобы были хорошо видны манометр, табличка или заводской номер и осматриваемые соединения, а затем присылает фотографии с отметкой даты и времени. Это дешевле и быстрее, но зависит от честности завода и не даёт проверить детали, которые вам не показали.
Для ответственных аппаратов хорошо работает сочетание: сторонний инспектор на гидравлическом испытании и окончательном контроле и проверка документов по остальным точкам. Если вы закупаете через HeatEx Direct, укажите требования к контролю в запросе предложения, чтобы поставщики сразу заложили их в цену; как мы работаем с производителями, объясняется в статье о том, что происходит после отправки запроса предложения.
10. Проблемы, которые часто выявляются при контроле
- Аппарат не готов к объявленной дате, или испытание провели до приезда инспектора
- Манометры не поверены, или их шкала не подходит к пробному давлению
- Номера плавок на пластинах или трубах невозможно привязать к сертификатам
- На табличке неверные расчётные данные или нет знака соответствия нормам
- Сварные швы окрасили до гидравлического испытания
- После испытания в аппарате осталась вода
Что это значит для покупателей
Решите, что вы хотите увидеть, до размещения заказа, и внесите это в ITP вместе со сроками уведомления. Сосредоточьте своё время или время инспектора на самом важном: прослеживаемости материалов, гидравлическом испытании, окончательном размерном контроле и документах. Примите, что тепловые характеристики подтверждаются на площадке, и пропишите в контракте, как именно. Большинство проблем, найденных на этом этапе, дёшево исправить на заводе и дорого — где-либо ещё.
Источники и связанные страницы
- ASME BPVC, раздел VIII, часть 1 (Division 1), правила изготовления сосудов, работающих под давлением: https://www.asme.org/codes-standards/find-codes-standards/bpvc-viii-1-bpvc-section-viii-rules-construction-pressure-vessels-division-1
- Европейская комиссия, Директива 2014/68/ЕС об оборудовании, работающем под давлением: https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en
- Директива 2014/68/ЕС, полный текст (приложение I, окончательная оценка и испытание давлением): https://eur-lex.europa.eu/eli/dir/2014/68/oj
- TSG 21-2016, технический регламент безопасности по надзору за стационарными сосудами, работающими под давлением (текст на китайском языке): https://zcdep.dhu.edu.cn/_upload/article/files/6b/e0/17da8651445c9c4f881babd67899/b0b52a70-0733-4ebe-a9be-1506a20cb337.pdf
- HeatEx Direct, как проверить китайского производителя теплообменников: https://heatexdirect.com/ru/industry-news/posts/how-to-verify-chinese-heat-exchanger-manufacturer