Análisis en profundidad de las tecnologías y procesos clave de los PCHE
1. Visión general
1.1 Definición técnica y características microscópicas
El intercambiador de circuito impreso (PCHE) supone un cambio de paradigma en el intercambio de calor: se pasa de estructuras macroscópicas a la fabricación de precisión a escala microscópica. A diferencia de los intercambiadores de carcasa y tubos o de placas convencionales, el PCHE no depende de haces de tubos ni de juntas de goma para separar los fluidos. Se fabrica con principios similares a los de las placas de circuito impreso (PCB) de la industria electrónica, mediante dos procesos clave: el grabado fotoquímico y la soldadura por difusión al vacío.
En cuanto a su estructura, los canales de un PCHE suelen ser semicirculares, con una profundidad de 0,1 a 2,5 mm y una anchura de 0,2 a 5 mm. Estos canales, de escala micrométrica a milimétrica, aumentan mucho la superficie de intercambio por unidad de volumen: la densidad de superficie alcanza 2500 m²/m³, frente a unos 100 m²/m³ en un intercambiador de carcasa y tubos convencional.
Gracias a esta compacidad 25 veces mayor, un PCHE ofrece la misma capacidad de intercambio que un equipo de carcasa y tubos con solo entre 1/4 y 1/6 de su volumen, y con un peso mucho menor.
1.2 Evolución histórica
La tecnología PCHE nació como concepto a principios de los años ochenta en la Universidad de Sídney (Australia). Los investigadores buscaban resolver la contradicción inherente a los intercambiadores convencionales entre coeficiente de transferencia de calor y resistencia a la presión, y propusieron fabricar los canales mediante grabado químico de placas metálicas. En 1985 se fundó Heatric en Australia, lo que marcó el inicio de la comercialización de esta tecnología.
Aunque se aplicó primero en la refrigeración industrial, su compacidad y su resistencia a altas presiones hicieron que la industria offshore la adoptara rápidamente. En las plataformas offshore, donde cada metro cuadrado de cubierta es valioso, cada tonelada de peso que ahorra un PCHE se traduce en una reducción importante de los gastos de capital (CAPEX). En 1990, Meggitt PLC adquirió Heatric y trasladó sus operaciones a Poole (Reino Unido).
Con los recursos financieros y técnicos de Meggitt, la tecnología PCHE se convirtió rápidamente en un equipo estándar del procesamiento de gas natural offshore y elevó notablemente el listón técnico del sector.
1.3 Panorama del mercado mundial
Durante mucho tiempo, el mercado mundial de PCHE ha tenido una estructura oligopolística. Además de Heatric, un pequeño grupo de empresas, como Alfa Laval (Suecia), Vacuum Process Engineering (VPE, Estados Unidos) y Kelvion, ha concentrado la mayor parte de la cuota de mercado.
2. Procesos de fabricación clave y principios de diseño mecánico
La fabricación de un PCHE combina una técnica sustractiva, el grabado, con una unión en estado sólido, la soldadura por difusión. Este apartado describe ambos procesos y los principios de diseño mecánico relacionados.
2.1 Grabado fotoquímico (PCE): fabricación de canales microscópicos
Fabricar los canales de un PCHE con este proceso apenas genera tensiones mecánicas y no crea zona afectada por el calor (ZAC), lo que lo diferencia claramente del estampado o del mecanizado.
El proceso es el siguiente: primero se dibujan con diseño asistido por ordenador (CAD) geometrías de canal complejas, como trazados en zigzag, en serpentín o sinusoidales. Después se recubren con una resina fotosensible placas metálicas de acero inoxidable 316L, acero dúplex 2205 o aleaciones de base níquel. Tras la exposición y el revelado, el patrón de los canales queda transferido a la superficie de la placa. Por último, el metal desnudo no protegido se elimina mediante grabado químico, lo que forma canales de sección semicircular o semielíptica.
Ventajas de diseño
El grabado químico elimina material tanto en profundidad como lateralmente, lo que crea secciones de canal redondeadas, casi semicirculares, que reducen la concentración de tensiones y mejoran la resistencia a presiones muy altas. Además, el grabado no está limitado por la complejidad de los canales: los ingenieros pueden diseñar canales en zigzag con números de Nusselt elevados que aumentan la turbulencia, rompen la capa límite y refuerzan la convección incluso con números de Reynolds bajos.
2.2 Soldadura por difusión al vacío: unión en estado sólido a nivel atómico
La soldadura por difusión es el proceso clave que da al PCHE su resistencia a altas presiones y temperaturas extremas, y es la diferencia fundamental con los intercambiadores de placas por soldadura fuerte (brazed).
Mecanismo y proceso
Las placas grabadas se apilan de forma alterna según los circuitos de los fluidos caliente y frío y se introducen en un horno de vacío. A alta temperatura, por debajo del punto de fusión del material base, y con una elevada presión mecánica, los átomos de las superficies en contacto adquieren energía suficiente para migrar y difundirse a través de los límites de grano. El proceso suele constar de cuatro etapas: microcontacto de las superficies, migración de los límites de grano, eliminación de poros por difusión en volumen y unión metalúrgica completa.
Ventajas técnicas
- Se conserva la resistencia del metal base: la soldadura por difusión no necesita metal de aporte de soldadura fuerte ni implica fusión. Por eso, la microestructura en la línea de unión es prácticamente igual a la del material base. Un PCHE es, en esencia, un bloque macizo, y su resistencia a la presión depende solo del espesor de los ligamentos entre canales y de las paredes laterales, no de la resistencia de la línea de unión.
- Estructura sin juntas: este diseño elimina por completo las juntas de goma, el punto más débil de los intercambiadores convencionales, y permite al PCHE trabajar de -196 °C a 850 °C sin riesgo de fugas por envejecimiento de las juntas.
2.3 Definición de la estructura mecánica
En el diseño mecánico de un PCHE, varios parámetros geométricos determinan directamente la resistencia a la presión y la eficiencia de intercambio:
- Ligamentos entre canales: las zonas sin grabar entre canales contiguos, que actúan como nervios portantes principales. Su anchura debe determinarse mediante análisis por elementos finitos (FEA) según la presión de diseño.
- Espesor residual de la placa: el espesor de metal que queda tras grabar los canales, que determina directamente la distancia de conducción entre los fluidos caliente y frío. Los microcanales del PCHE permiten paredes residuales muy finas, lo que reduce al mínimo la resistencia térmica.
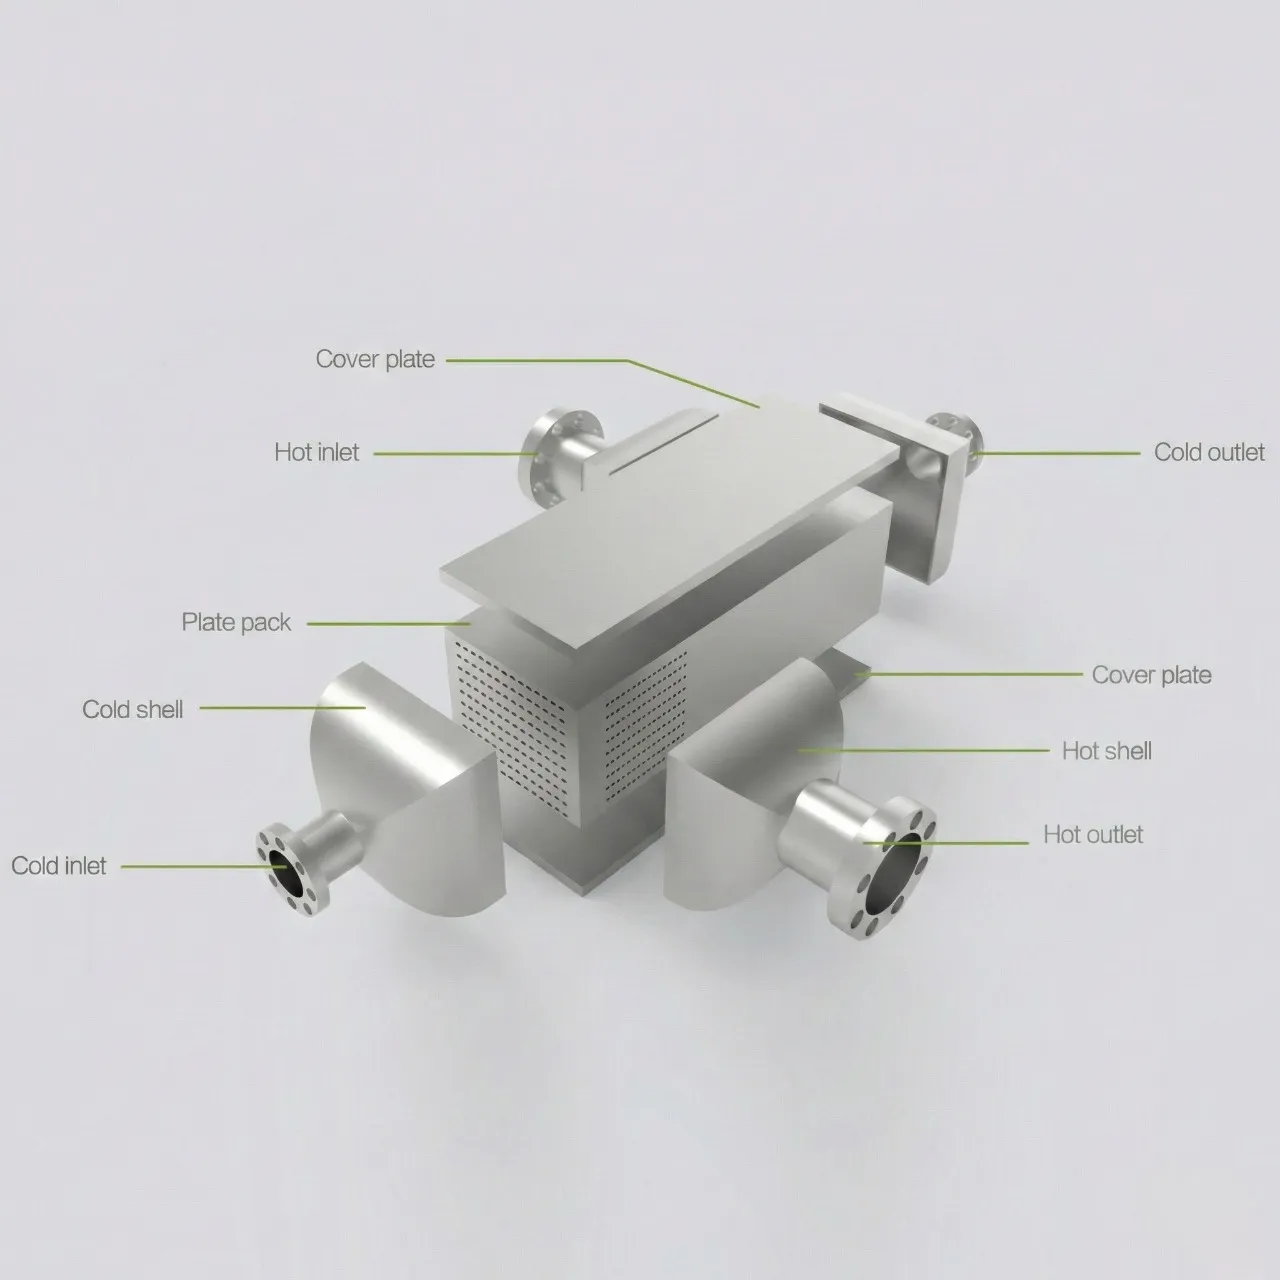
- Extremos y márgenes del bloque: las zonas sin grabar en los bordes de la placa, reservadas para soldar los cabezales y las placas laterales. Deben tener anchura suficiente para garantizar una soldadura con la resistencia necesaria.
3. Historia del desarrollo de los PCHE
- Fase inicial (2014-2016): China State Shipbuilding Corporation (CSSC) dirigió la I+D de PCHE. En 2016 desarrolló el primer prototipo chino, lo que demostró la viabilidad de los procesos de grabado y soldadura por difusión desarrollados en China.
- Fase de aplicación industrial (2017-2020): los PCHE chinos pasaron de la validación en laboratorio a la aplicación práctica, primero en sistemas de generación eléctrica de ciclo Brayton y en otros campos de alta tecnología.
- Fase de expansión comercial (de 2020 a la actualidad): empresas como Shanghai Heat Transfer Equipment Co., Ltd. han seguido mejorando la tecnología y han ampliado gradualmente los parámetros de sus productos hacia presiones y temperaturas muy altas.
4. Análisis de aplicaciones en escenarios industriales clave
4.1 Industria del hidrógeno
El hidrógeno tiene propiedades físicas extremas: es muy difícil de comprimir y su temperatura de licuefacción es extremadamente baja. Estas características plantean un doble reto para el diseño y la operación de los intercambiadores.
Sistemas de preenfriamiento en estaciones de repostaje de hidrógeno
Para cumplir la norma de repostaje rápido a 70 MPa, los intercambiadores deben soportar una presión de diseño de 100 MPa y adaptarse a ciclos de presión frecuentes. Los intercambiadores de placas por soldadura fuerte tradicionales son muy propensos a agrietarse y fallar con cargas de presión cíclicas. Los PCHE, como los de Shanghai Heat Transfer Equipment Co., Ltd., están diseñados para hasta 100 MPa, y su estructura totalmente soldada por difusión ofrece una excelente resistencia a la fatiga, lo que los hace adecuados para estas exigentes condiciones.
Cadena de suministro de hidrógeno líquido
En los vaporizadores de hidrógeno líquido, el PCHE debe soportar temperaturas criogénicas extremadamente bajas. Su estructura soldada por difusión elimina el riesgo de fugas por juntas, lo que lo convierte en uno de los pocos equipos compactos capaces de funcionar de forma estable en este rango de temperaturas.
4.2 Sistemas avanzados de generación de energía
La generación eléctrica con dióxido de carbono supercrítico (sCO₂) se considera una tecnología clave para las centrales térmicas y termosolares de concentración de próxima generación. Con la misma fuente de calor de alta temperatura, su eficiencia es entre 3 y 5 puntos porcentuales superior a la del ciclo Rankine de vapor. Los intercambiadores de este ciclo trabajan a alta temperatura (500-700 °C) y alta presión (20-30 MPa). Las estructuras soldadas por difusión mantienen su resistencia a alta presión por encima de 600 °C.
Además, el diseño de microcanales permite gestionar eficazmente los cambios bruscos de las propiedades físicas de los fluidos supercríticos cerca del punto pseudocrítico.
4.3 Ingeniería nuclear
En los reactores nucleares de IV generación, como los reactores de alta temperatura refrigerados por gas (HTGR), y en reactores de fusión como ITER y CFETR, el PCHE se utiliza como intercambiador intermedio (IHX) de los sistemas de refrigeración. Los PCHE de microcanales se han estudiado ampliamente y se consideran candidatos para la función de IHX en los sistemas de conversión de energía y los circuitos de validación termohidráulica relacionados con el CFETR. La interfaz de unión a nivel atómico que crea la soldadura por difusión ofrece una estanqueidad excelente frente a gases de molécula pequeña como el helio y cumple las estrictas normas de seguridad nuclear.
5. Conclusión y perspectivas
El PCHE supone un salto en la tecnología de fabricación de equipos térmicos. Al combinar el grabado fotoquímico y la soldadura por difusión al vacío, logra un control preciso del flujo y la transferencia de calor a escala microscópica, mientras que su estructura macroscópica mantiene una resistencia mecánica comparable a la del material base.
Las empresas chinas, con Shanghai Heat Transfer Equipment Co., Ltd. a la cabeza, ya son capaces de fabricar productos para presiones muy altas (100 MPa) y temperaturas muy altas (850 °C), y los han aplicado a gran escala en gas natural, hidrógeno y sistemas de ciclo Brayton de CO₂ supercrítico. Aún hay margen de mejora en el diseño ultracompacto, la reducción de peso y las técnicas de operación y mantenimiento contra la obstrucción.
Con los continuos avances en ciencia de materiales, como las aleaciones de base níquel para altas temperaturas, y en la optimización de los canales, el PCHE desempeñará un papel fundamental e insustituible en la transición del sistema energético mundial hacia una economía baja en carbono.