الفحص والاختبار في المصنع لمبادل حراري صيني الصنع: ما الذي تحضره وما الذي تطلبه
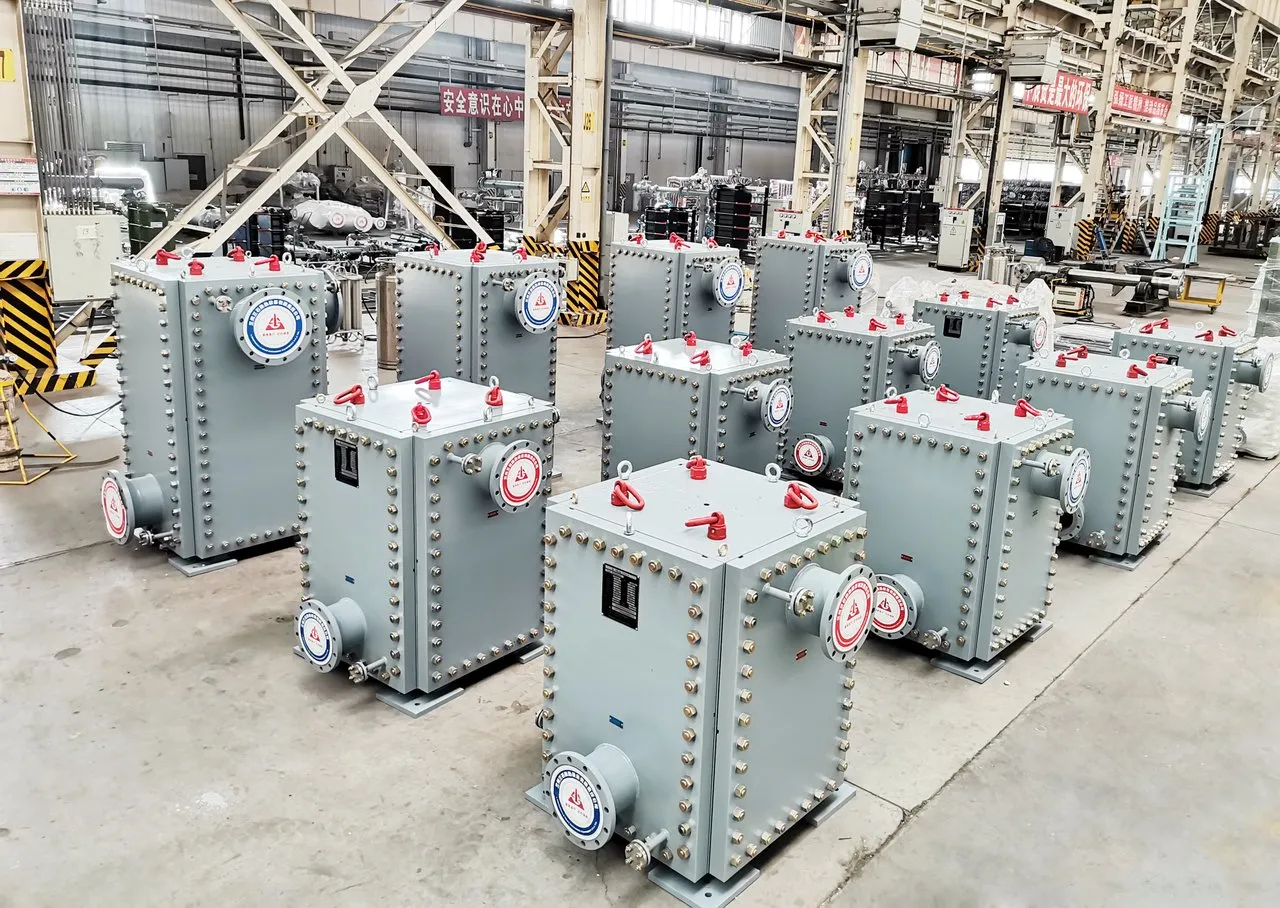
المصنع هو آخر مكان يمكن فيه اكتشاف مشكلة في المبادل الحراري وإصلاحها بتكلفة منخفضة. فبعد أن توضع الوحدة في صناديقها وتُشحن وتُركّب، يكلّف خطأ في فئة الشفة أو مادة لوح لا يمكن تتبعها أو لحام ضعيف أسابيع من الوقت وإصلاحًا في الموقع. ومع ذلك يرى كثير من المشترين مبادلهم الحراري للمرة الأولى عندما يصل إلى الموقع.
يشرح هذا الدليل كيف تخطط لفحص مبادل حراري مصنوع في الصين: ما النقاط التي تحضرها، وما الاختبارات التي تنطبق على المبادلات اللوحية والمبادلات ذات الغلاف والأنابيب، وما الذي يستطيع اختبار المصنع إثباته وما لا يستطيع، وما المستندات التي تجمعها قبل الشحن، وكيف تحضر الاختبارات حين لا تستطيع السفر. وهو يكمل خطوات الفحص في دليل مدة التوريد وخطوات الحفظ والتغليف في دليل الشحن.
ملاحظة حول المصطلحات: في المبادل الحراري الساكن يتكون «اختبار القبول في المصنع» (FAT) أساسًا من اختبار الضغط، والفحص البصري والأبعادي، ومراجعة المستندات. أما الوحدة المجمعة التي تضم مضخات وصمامات ولوحة تحكم فتحتاج أيضًا إلى اختبار وظيفي، يتناوله القسم 7.
1. اتفق على خطة الفحص والاختبار مع أمر الشراء
تسرد خطة الفحص والاختبار (ITP) كل خطوة من خطوات التصنيع والاختبار بالترتيب، مع الإجراء أو المعيار المتبع، ومعايير القبول، والسجل الذي ينتج عنها، ودور كل طرف. وتحمل كل خطوة رمزًا:
- H (نقطة توقف): يتوقف العمل حتى يحضر مفتش المشتري الخطوة أو يتنازل عنها كتابيًا. والاختبار الهيدروستاتيكي هو نقطة التوقف المعتادة.
- W (نقطة حضور): يُدعى المشتري، لكن يجوز مواصلة العمل إذا لم يحضر المفتش بعد إخطاره على النحو الصحيح.
- R (مراجعة): يراجع المشتري السجل، مثل شهادة المادة أو تقرير الفحص غير الإتلافي، دون أن يحضر.
اتفق على خطة الفحص والاختبار عند تقديم الطلب، لا عندما تكون الوحدة قد اقتربت من الاكتمال. ودوّن مدة الإخطار لكل نقطة توقف ونقطة حضور (عدة أيام عمل أمر شائع، وأكثر إذا كان مفتشك سيسافر من الخارج)، ومن يدفع إذا لزم تكرار الفحص لأن الوحدة لم تكن جاهزة، وكيف يُؤكَّد التنازل عن نقطة ما. وتوضح قائمة تدقيق موردي المبادلات الحرارية لقطاع البتروكيماويات ما تغطيه عادة خطة الفحص والاختبار الكاملة.
ويأتي فحص الجهة المعتمدة بموجب الكود إضافة إلى فحصك: فالوحدة المصنوعة وفق كود ASME يفحصها مفتش معتمد (Authorized Inspector)، والوحدة الخاضعة للتوجيه الأوروبي لمعدات الضغط تفحصها هيئة مُخطَرة (notified body) في كل فئة أعلى من الفئة الدنيا. وينبغي جدولة زياراتهم مع زياراتك.
2. المواد: الشهادات والتتبع
معظم مشكلات مواد المبادلات الحرارية هي مشكلات تتبع. تحقق من أن:
- لكل جزء حامل للضغط شهادة. للألواح والأنابيب وصفائح الغلاف والقطع المشكلة بالطرق وألواح الأنابيب، اطلب شهادات المواد وفق EN 10204. وتصدر شهادة النوع 3.1 عن قسم الفحص لدى المصنّع المستقل عن الإنتاج، أما شهادة النوع 3.2 فيتحقق منها أيضًا مفتش المشتري أو مفتش مستقل.
- رقم الصبة في الشهادة يطابق العلامة على المادة. اطلب خريطة تتبع تبين أي صبة استُخدمت في أي جزء.
- درجات السبائك مؤكدة حيث تهم. للفولاذ المقاوم للصدأ والفولاذ المزدوج (الدوبلكس) وسبائك النيكل والتيتانيوم، اطلب التعرف الإيجابي على المواد (PMI) للألواح والأنابيب واللحامات بجهاز تحليل محمول، على عينة على الأقل.
- سماكة الألواح ودرجتها كما طلبت. في المبادلات اللوحية، قارن مادة الألواح وسماكتها بورقة البيانات.
- مادة الحشيات معتمدة. يجب أن يطابق المركّب، مثل NBR أو EPDM أو FKM، المواصفة. ويشرح دليلنا لمواد الحشيات الفروق بينها.
3. اللحام والفحص غير الإتلافي
تعتمد المبادلات ذات الغلاف والأنابيب والمبادلات اللوحية الملحومة ومبادلات الألواح والغلاف على لحاماتها. وقبل بدء التصنيع راجع:
- إجراءات اللحام وتأهيل اللحامين. يجب أن تستند كل مواصفة لإجراء اللحام (WPS) إلى سجل تأهيل الإجراء (PQR) وفق كود الوحدة: ASME القسم التاسع لأعمال ASME، وISO 15614 للأعمال الأوروبية، وNB/T 47014 لمعدات الضغط الصينية. ويجب أن يكون اللحامون مؤهلين للعمليات والأوضاع التي يستخدمونها.
- خطة الفحص غير الإتلافي. تحدد أي اللحامات تخضع للفحص بالأشعة (RT) أو بالموجات فوق الصوتية (UT) وبأي نسبة، وأيها تخضع للفحص بالسائل النافذ (PT) أو بالجسيمات المغناطيسية (MT)، مثل لحامات الفوهات والملحقات. ويحدد الكود والعقد نطاق الفحص، ويجب أن يحمل العاملون في الفحص غير الإتلافي التأهيل الذي يتطلبه الكود.
- وصلات الأنابيب بلوح الأنابيب. في المبادلات ذات الغلاف والأنابيب، تحقق من تصميم الوصلة (موسّعة أو ملحومة أو كلاهما)، وتأهيل إجراء التوسيع أو اللحام، وغالبًا على نموذج تجريبي، وفحص أطراف الأنابيب الملحومة بالسائل النافذ.
4. اختبارات الضغط والتسرب
الاختبار الهيدروستاتيكي هو أهم نقطة حضور. ويحدد الكود الحد الأدنى لضغط الاختبار:
- ASME القسم الثامن، Division 1: على الأقل 1.3 مرة أقصى ضغط تشغيل مسموح به (MAWP)، مضروبًا في أدنى نسبة بين الإجهاد المسموح به عند درجة حرارة الاختبار والإجهاد المسموح به عند درجة حرارة التصميم.
- توجيه معدات الضغط الأوروبي: على الأقل القيمة الأكبر من 1.25 مرة أقصى حمل عند أقصى درجة حرارة مسموح بها، أو 1.43 مرة أقصى ضغط مسموح به PS.
- القواعد الصينية (TSG 21 وGB/T 150): 1.25 مرة ضغط التصميم، مضروبًا في نسبة الإجهادات المسموح بها عند درجتي حرارة الاختبار والتصميم.
عندما تحضر الاختبار، تحقق من:
- أجهزة قياس الضغط. يجب أن تكون معايرة وشهاداتها سارية. فكود ASME مثلًا يشترط أن يكون مدى المقياس نحو ضعف ضغط الاختبار، ولا يقل أبدًا عن 1.5 مرة ولا يزيد على 4 مرات. وتطلب مواصفات كثيرة جهازي قياس.
- وسط الاختبار. استخدم ماءً نظيفًا. وللفولاذ الأوستنيتي المقاوم للصدأ، تحدد مواصفات مشاريع كثيرة محتوى الكلوريد في ماء الاختبار، غالبًا بنحو 50 جزءًا في المليون، لتجنب التآكل النقري والتشقق بالتآكل الإجهادي.
- مدة الثبات والفحص. يُثبَّت الضغط للمدة المحددة في الإجراء، ثم تُفحص جميع الوصلات. ويجب ألا يكون هناك تسرب ولا تشوه ظاهر.
- الترتيب. تشترط مواصفات كثيرة إجراء الاختبار الهيدروستاتيكي قبل طلاء اللحامات، حتى لا يخفي الطلاء أي تسرب.
كيف يُختبر كل نوع من المبادلات الحرارية:
- المبادل ذو الغلاف والأنابيب. يُختبر جانب الغلاف وأطراف الأنابيب ظاهرة، حتى يمكن رؤية التسرب عند وصلات الأنابيب بلوح الأنابيب، ثم جانب الأنابيب. وقد تحتاج تصاميم الرأس العائم إلى حلقة اختبار لهذا الغرض.
- المبادلات اللوحية ذات الحشيات. يُختبر كل جانب على حدة والجانب الآخر مفتوح ومصرَّف، حتى يظهر أي ثقب في لوح أو تسرب عبر حشية على شكل ماء في الجانب الجاف. وتحقق أيضًا من فتحات كشف التسرب في الألواح ومن بُعد شد حزمة الألواح.
- المبادلات اللوحية الملحومة بالنحاس والملحومة. إضافة إلى اختبار الضغط، اسأل عما إذا كان يُجرى اختبار تسرب بالهيليوم؛ فبعض المصنّعين يختبرون كل وحدة ملحومة بالنحاس بهذه الطريقة.
ولا يُستخدم الاختبار بالهواء المضغوط (الاختبار الهوائي) إلا عندما يتعذر الاختبار الهيدروستاتيكي، لأن الغاز المضغوط يختزن طاقة أكبر بكثير من الماء، وهو أخطر بكثير إذا حدث عطل. وبعد الاختبار يجب تصريف الوحدة وتجفيفها بالكامل، كما يوضح دليل الشحن.
5. الفحص الأبعادي والبصري والطلاء ولوحة البيانات
قارن الوحدة برسم الترتيب العام المعتمد:
- مقاسات الفوهات ومواقعها واتجاهاتها، وفئات الشفاه وأسطح الإحكام فيها
- الأبعاد الكلية، ومواقع الركائز، وثقوب مسامير التثبيت في الأساس
- في المبادلات اللوحية ذات الحشيات، عدد الألواح وبُعد شد حزمة الألواح، الذي يجب أن يظهر أيضًا على لوحة البيانات
- مظهر اللحامات، وتشطيب السطح، وخلو الوحدة من الانبعاجات وآثار القوس الكهربائي والمخلفات السائبة في داخلها
وفي الطلاء، تحقق من تحضير السطح وقِس سماكة الطبقة الجافة لنظام الطلاء المحدد في أمر الشراء. وعلى لوحة البيانات، تحقق من الرقم التسلسلي، وضغط التصميم ودرجة حرارة التصميم، وضغط الاختبار، وسنة الصنع، وعلامة الكود (علامة ASME، أو علامة CE مع رقم الهيئة المُخطَرة)، وقارنها بتقرير البيانات.
6. ما لا يستطيع اختبار المصنع إثباته: الأداء الحراري
يستطيع المصنع أن يثبت أن المبادل الحراري متين ومحكم. لكنه لا يستطيع عادة أن يثبت أنه سيحقق الحمل الحراري المضمون. فنادرًا ما تُختبر الوحدات الكبيرة في المصنع عند ظروف التصميم، لأن ذلك يتطلب الموائع ومعدلات التدفق ودرجات الحرارة الحقيقية. ويستطيع بعض المصنّعين اختبار المبادلات اللوحية الصغيرة على منصة اختبار، لكن الأداء الحراري في معظم الطلبات يعتمد على الحسابات وعلى الضمان.
لذلك اطلب ورقة الحساب الحراري مع عرض السعر، بما فيها عوامل الترسبات أو هامش المساحة الإضافية، واتفق في العقد على طريقة التحقق من الأداء في الموقع: أي قياسات، وعند أي حمل، وماذا يحدث إذا لم يتحقق الحمل الحراري.
7. الوحدات المجمعة والهياكل المركبة: الاختبارات الوظيفية
تحتاج وحدة التبادل الحراري التي تضم مضخات وصمامات وأجهزة قياس ولوحة تحكم إلى أكثر من اختبار ضغط. ويشمل اختبار FAT النموذجي لمثل هذه الوحدة المركبة على هيكل (skid):
- فحص العزل والاستمرارية للأسلاك، والتحقق من كل مدخل ومخرج في نظام التحكم
- محاكاة حلقات التحكم والإنذارات، وتشغيل كل صمام تحكم وصمام إغلاق على كامل شوطه
- تشغيل المضخات بالماء حيث يستطيع المصنع توفيره، مع فحص الاهتزاز والضوضاء
- فحص شهادات معايرة الأجهزة وضغوط ضبط صمامات الأمان
وصُممت وحدات التبادل الحراري المجمعة في المصنع، مثل وحدة التبادل الحراري من ViEX، لتُختبر بهذه الطريقة قبل الشحن، مما يقصّر مدة التشغيل التجريبي في الموقع.
8. المستندات التي يجب استلامها قبل الشحن
اطلب ملف بيانات التصنيع (data book)، أو أجزاءه الرئيسية على الأقل، قبل أن توافق على شحن الوحدة:
| المستند | ما الذي يثبته |
|---|---|
| الرسومات المعتمدة وحسابات التصميم | صُنعت الوحدة وفق التصميم المعتمد |
| شهادات المواد مع خريطة التتبع | كل جزء حامل للضغط من المادة المطلوبة |
| WPS وPQR وقائمة اللحامين | أُهِّل اللحام وفق الكود الصحيح |
| تقارير الفحص غير الإتلافي | فُحصت اللحامات بالنطاق المطلوب |
| تقرير الاختبار الهيدروستاتيكي ومخططه وشهادات أجهزة قياس الضغط | اجتازت الوحدة اختبار الضغط |
| تقارير الأبعاد وPMI والطلاء | الأبعاد والسبائك والطلاء مطابقة للمواصفة |
| مستندات الكود | تقرير بيانات ASME (النموذج U-1 أو U-1A)، أو إعلان المطابقة الأوروبي؛ وللأوعية المصنوعة وفق القواعد الصينية، شهادة المنتج وشهادة فحص الإشراف |
| صورة لوحة البيانات، وقائمة التعبئة، ودليل التشغيل، وقائمة قطع الغيار | لازمة للتركيب والتشغيل والطلبات اللاحقة |
9. الحضور حين لا تستطيع السفر
كثيرًا ما لا تستحق رحلة طيران إلى الصين من أجل اختبار هيدروستاتيكي مدته ساعتان. وهناك بديلان شائعان:
- شركة فحص من طرف ثالث. لدى الشركات الدولية مفتشون في معظم المناطق الصناعية في الصين. أعطِ المفتش خطة الفحص والاختبار والرسومات المعتمدة ونطاق عمل واضحًا، واطلب تقريرًا مع صور.
- الحضور عبر الفيديو. يبث المصنع الاختبار مباشرة، مع ظهور جهاز قياس الضغط ولوحة البيانات أو الرقم التسلسلي والوصلات المفحوصة بوضوح، ثم يرسل صورًا تحمل التاريخ والوقت. وهذا أرخص وأسرع ترتيبًا، لكنه يعتمد على أمانة المصنع ولا يتيح لك التحقق من التفاصيل التي لم تُعرض عليك.
وفي الوحدات الحرجة ينجح الجمع بين الطريقتين: مفتش من طرف ثالث للاختبار الهيدروستاتيكي والفحص النهائي، ومراجعة مستندية لبقية النقاط. وإذا كنت تشتري عبر HeatEx Direct، فأدرج متطلبات الفحص في طلب عرض السعر حتى يحتسبها الموردون في أسعارهم من البداية؛ ويشرح مقالنا عن ما يحدث بعد أن ترسل طلب عرض سعر كيف نعمل مع المصنّعين.
10. مشكلات تُكتشف كثيرًا أثناء الفحص
- الوحدة غير جاهزة في التاريخ المُخطَر به، أو أُجري الاختبار قبل وصول المفتش
- أجهزة قياس الضغط غير معايرة، أو مداها لا يناسب ضغط الاختبار
- لا يمكن ربط أرقام الصبات على الألواح أو الأنابيب بالشهادات
- لوحة البيانات تحمل بيانات تصميم خاطئة أو لا تحمل علامة الكود
- طُليت اللحامات قبل الاختبار الهيدروستاتيكي
- بقي ماء داخل الوحدة بعد الاختبار
ماذا يعني هذا للمشترين
حدد ما تريد أن تراه قبل تقديم الطلب، وأدرجه في خطة الفحص والاختبار مع مدد الإخطار. وركّز وقتك أو وقت مفتشك على أهم النقاط: تتبع المواد، والاختبار الهيدروستاتيكي، والفحص الأبعادي النهائي، والمستندات. وتقبّل أن الأداء الحراري يُثبت في الموقع، ودوّن في العقد طريقة إثباته. فمعظم المشكلات التي تُكتشف في هذه المرحلة رخيصة الإصلاح في المصنع ومكلفة الإصلاح في أي مكان آخر.
المصادر والصفحات ذات الصلة
- ASME BPVC القسم الثامن، Division 1، قواعد إنشاء أوعية الضغط: https://www.asme.org/codes-standards/find-codes-standards/bpvc-viii-1-bpvc-section-viii-rules-construction-pressure-vessels-division-1
- المفوضية الأوروبية، توجيه معدات الضغط 2014/68/EU: https://single-market-economy.ec.europa.eu/sectors/pressure-equipment-and-gas-appliances/pressure-equipment-sector/pressure-equipment-directive_en
- التوجيه 2014/68/EU، النص الكامل (الملحق الأول، التقييم النهائي واختبار الضغط): https://eur-lex.europa.eu/eli/dir/2014/68/oj
- TSG 21-2016، اللائحة الفنية للسلامة للإشراف على أوعية الضغط الثابتة (النص الصيني): https://zcdep.dhu.edu.cn/_upload/article/files/6b/e0/17da8651445c9c4f881babd67899/b0b52a70-0733-4ebe-a9be-1506a20cb337.pdf
- HeatEx Direct، كيف تتحقق من مصنّع صيني للمبادلات الحرارية: https://heatexdirect.com/ar/industry-news/posts/how-to-verify-chinese-heat-exchanger-manufacturer