Подробный анализ ключевых технологий и процессов производства PCHE
1. Общие сведения
1.1 Техническое определение и особенности микроструктуры
Печатный теплообменник (PCHE) знаменует смену парадигмы в теплообменной технике — переход от макроскопических конструкций к прецизионному производству на микроуровне. В отличие от традиционных кожухотрубных и пластинчатых теплообменников, PCHE не использует трубные пучки или резиновые прокладки для разделения сред. Его изготавливают по принципам, близким к производству печатных плат (PCB) в электронике, с помощью двух ключевых процессов: фотохимического травления и вакуумной диффузионной сварки.
Каналы PCHE обычно полукруглые, глубиной от 0,1 до 2,5 мм и шириной от 0,2 до 5 мм. Каналы микро- и миллиметрового масштаба резко увеличивают площадь теплообмена в единице объёма: удельная поверхность теплообмена достигает 2500 м²/м³, тогда как у традиционных кожухотрубных аппаратов она составляет лишь около 100 м²/м³.
Благодаря 25-кратному выигрышу в компактности PCHE обеспечивает ту же теплопередачу при объёме всего 1/4–1/6 от объёма кожухотрубного аппарата и при значительно меньшем весе.
1.2 История развития
Концепция технологии PCHE появилась в начале 1980-х годов в Сиднейском университете (Австралия). Исследователи стремились устранить присущее традиционным теплообменникам противоречие между коэффициентом теплопередачи и способностью выдерживать давление и предложили формировать каналы химическим травлением металлических пластин. В 1985 году в Австралии была основана компания Heatric, что ознаменовало начало коммерческого применения технологии.
Сначала технологию применяли в промышленном холодильном оборудовании, но благодаря компактности и стойкости к высокому давлению её быстро взяла на вооружение морская нефтегазовая отрасль. На морских платформах, где каждый квадратный метр палубы на счету, каждая тонна веса, сэкономленная за счёт PCHE, даёт существенное снижение капитальных затрат (CAPEX). В 1990 году Meggitt PLC приобрела Heatric и перенесла производство в Пул (Великобритания).
Благодаря финансовым и техническим ресурсам Meggitt технология PCHE быстро стала стандартным решением для морской подготовки природного газа и заметно подняла технический порог отрасли.
1.3 Мировой рынок
Мировой рынок PCHE долгое время имел олигополистическую структуру. Помимо Heatric, большую часть рынка занимают немногочисленные компании, такие как шведская Alfa Laval, американская Vacuum Process Engineering (VPE) и Kelvion.
2. Ключевые технологические процессы и принципы механического проектирования
Производство PCHE сочетает субтрактивную обработку — травление — и соединение в твёрдой фазе — диффузионную сварку. В этом разделе описаны оба процесса и связанные с ними принципы механического проектирования.
2.1 Фотохимическое травление (PCE): изготовление микроканалов
При изготовлении каналов PCHE этим методом практически не возникает механических напряжений и нет зоны термического влияния (ЗТВ) — в этом его ключевое отличие от штамповки или механической обработки.
Процесс выглядит так: сначала в системе автоматизированного проектирования (САПР) прорисовывают сложную геометрию каналов — зигзагообразную, змеевиковую или синусоидальную. Затем на металлические пластины из нержавеющей стали 316L, дуплексной стали 2205 или никелевых сплавов наносят светочувствительный фоторезист. После экспонирования и проявления рисунок каналов переносится на поверхность пластины. Наконец, незащищённые участки металла стравливают химически, получая каналы полукруглого или полуэллиптического сечения.
Преимущества для проектирования
Химическое травление удаляет материал одновременно в глубину и в стороны, поэтому сечение каналов получается скруглённым, близким к полукругу. Это снижает концентрацию напряжений и повышает стойкость к сверхвысокому давлению. Кроме того, травление не ограничено сложностью каналов: инженеры могут проектировать зигзагообразные каналы с высоким числом Нуссельта, которые усиливают турбулентность, разрушают пограничный слой и интенсифицируют конвективный теплообмен даже при низких числах Рейнольдса.
2.2 Вакуумная диффузионная сварка: соединение в твёрдой фазе на атомном уровне
Диффузионная сварка — ключевой процесс, который обеспечивает PCHE стойкость к высокому давлению и экстремальным температурам. Именно в этом его принципиальное отличие от паяных пластинчатых теплообменников.
Механизм и процесс
Протравленные пластины укладывают поочерёдно в соответствии с трактами горячей и холодной сред и помещают в вакуумную печь. При высокой температуре ниже температуры плавления основного металла и большом механическом давлении атомы на контактных поверхностях пластин получают достаточно энергии, чтобы мигрировать и диффундировать через границы зёрен. Процесс обычно включает четыре стадии: микроконтакт поверхностей, миграцию границ зёрен, устранение пор за счёт объёмной диффузии и полное металлургическое соединение.
Технические преимущества
- Сохранение прочности основного металла: диффузионная сварка не требует промежуточного припоя и проходит без расплавления. Поэтому микроструктура в зоне соединения практически не отличается от структуры основного металла. По сути PCHE — это монолитный блок, и его стойкость к давлению зависит только от толщины перемычек между каналами и боковых стенок, а не от прочности линии соединения.
- Конструкция без прокладок: в ней полностью отсутствуют резиновые прокладки — самое слабое звено традиционных теплообменников. Поэтому PCHE работает в диапазоне от −196 до 850 °C без риска протечек из-за старения прокладок.
2.3 Элементы механической конструкции
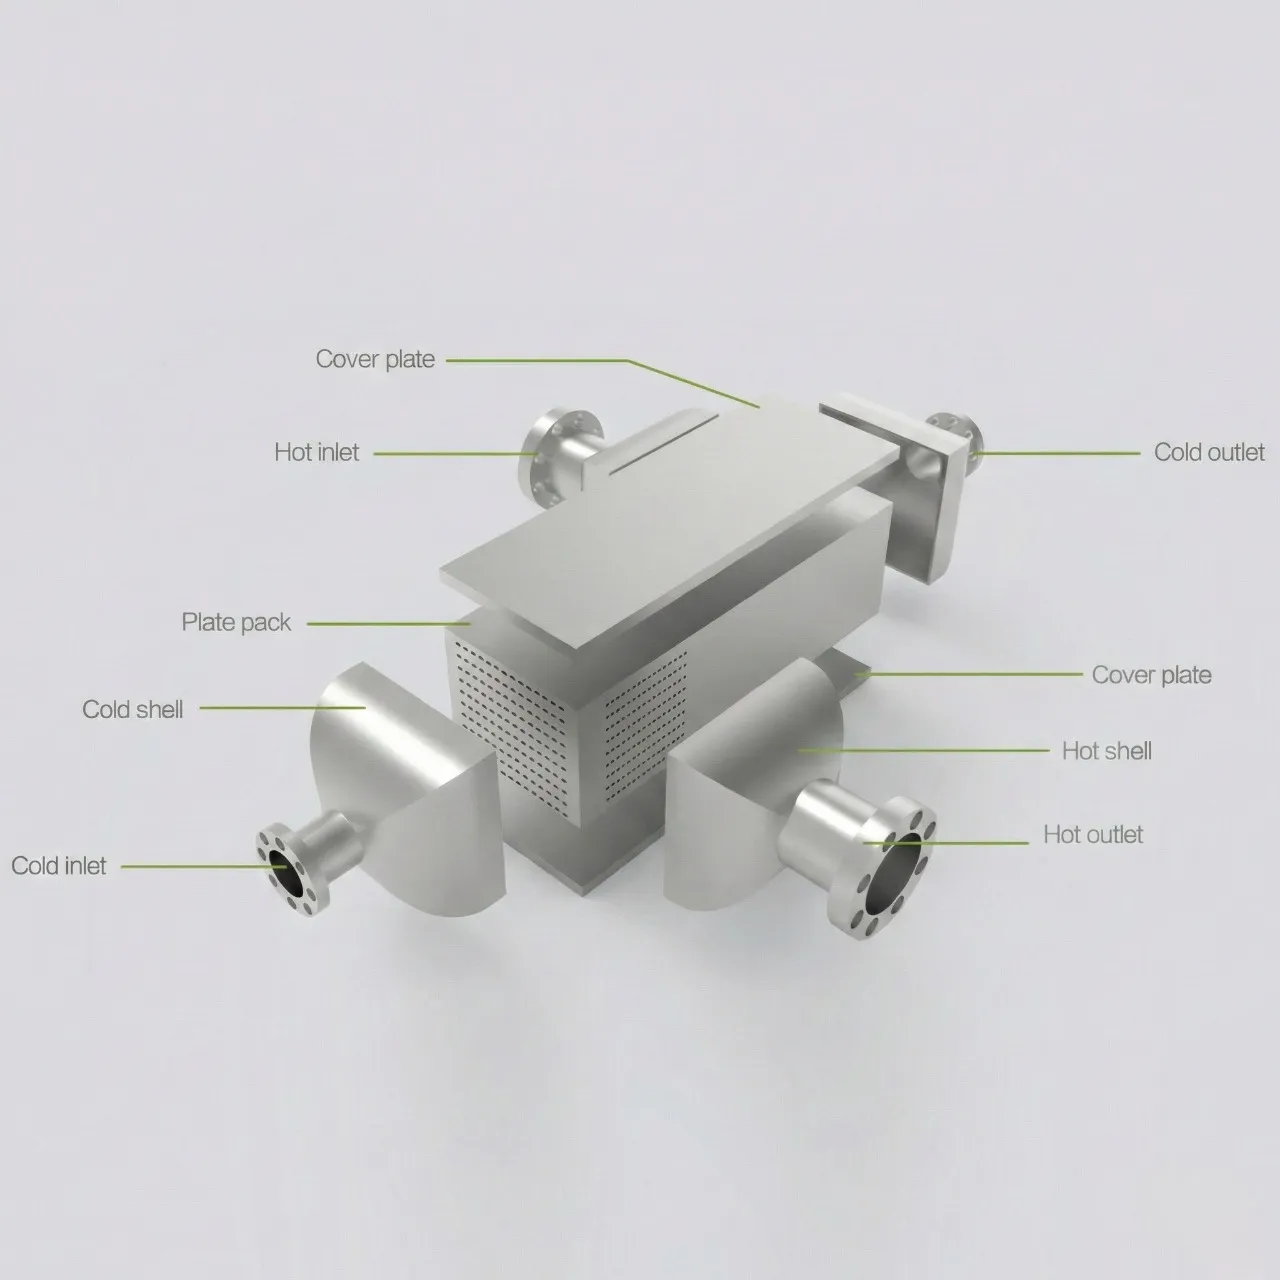
При механическом проектировании PCHE несколько ключевых геометрических параметров напрямую определяют стойкость к давлению и эффективность теплообмена:
- Перемычки между каналами: непротравленные участки между соседними каналами, которые служат основными несущими рёбрами. Их ширину определяют методом конечных элементов (FEA) исходя из расчётного давления.
- Остаточная толщина пластины: толщина металла, остающаяся после травления каналов. Она напрямую задаёт расстояние теплопроводности между горячей и холодной средами. Микроканальная конструкция PCHE допускает очень тонкую остаточную стенку, что сводит термическое сопротивление к минимуму.
- Торцы и кромки блока: непротравленные участки по краям пластины, оставляемые для приварки коллекторов и боковых пластин. Их ширина должна быть достаточной для прочного сварного шва.
3. История развития PCHE
- Начальный этап (2014–2016): исследования и разработки PCHE возглавила China State Shipbuilding Corporation (CSSC). В 2016 году ей удалось создать первый китайский опытный образец, подтвердив применимость китайских технологий травления и диффузионной сварки.
- Этап инженерного применения (2017–2020): китайские PCHE перешли от лабораторных испытаний к практическому применению — сначала в энергоустановках с циклом Брайтона и других высокотехнологичных областях.
- Этап коммерческого расширения (с 2020 года по настоящее время): компании во главе с Shanghai Heat Transfer Equipment Co., Ltd. продолжают совершенствовать технологию и постепенно расширяют параметры продукции в сторону сверхвысоких давлений и температур.
4. Анализ применения в ключевых отраслях
4.1 Водородная энергетика
Водород обладает экстремальными физическими свойствами: он очень плохо сжимается и имеет крайне низкую температуру сжижения. Это создаёт двойную проблему для проектирования и эксплуатации теплообменников.
Системы предварительного охлаждения на водородных заправочных станциях
Чтобы соответствовать стандарту быстрой заправки под давлением 70 МПа, теплообменники должны выдерживать расчётное давление 100 МПа и частые циклы изменения давления. Традиционные паяные пластинчатые теплообменники при циклических нагрузках склонны к растрескиванию и отказам. PCHE, в том числе производства Shanghai Heat Transfer Equipment Co., Ltd., рассчитаны на давление до 100 МПа, а полностью диффузионно-сварная конструкция обеспечивает им отличную усталостную прочность, поэтому они подходят для таких тяжёлых условий.
Цепочка поставок жидкого водорода
В испарителях жидкого водорода PCHE должен выдерживать сверхнизкие криогенные температуры. Диффузионно-сварная конструкция исключает протечки через прокладки, поэтому PCHE — один из немногих компактных аппаратов, способных стабильно работать в этом диапазоне температур.
4.2 Перспективные энергетические системы
Выработка электроэнергии на сверхкритическом диоксиде углерода (sCO₂) считается ключевой технологией тепловой и концентрированной солнечной энергетики следующего поколения. При одинаковом высокотемпературном источнике тепла её КПД на 3–5 процентных пунктов выше, чем у паросилового цикла Ренкина. Теплообменники этого цикла работают при высокой температуре (500–700 °C) и высоком давлении (20–30 МПа). Диффузионно-сварные конструкции сохраняют прочность при высоком давлении и температуре свыше 600 °C.
Кроме того, микроканальная конструкция позволяет эффективно справляться с резким изменением физических свойств сверхкритических сред вблизи псевдокритической точки.
4.3 Атомная энергетика
В ядерных реакторах IV поколения, например высокотемпературных газоохлаждаемых реакторах (ВТГР, HTGR), и в термоядерных реакторах, таких как ITER и CFETR, PCHE используют в качестве промежуточного теплообменника (IHX) систем охлаждения. Микроканальные PCHE широко изучаются и рассматриваются как кандидаты на роль IHX в системах преобразования энергии и теплогидравлических экспериментальных контурах, связанных с CFETR. Соединение на атомном уровне, которое создаёт диффузионная сварка, обеспечивает отличную герметичность по отношению к газам с малыми молекулами, таким как гелий, и отвечает строгим требованиям ядерной безопасности.
5. Выводы и перспективы
PCHE — это скачок в технологии производства теплового оборудования. Сочетая фотохимическое травление и вакуумную диффузионную сварку, он обеспечивает точное управление течением и теплообменом на микроуровне, а на макроуровне сохраняет механическую прочность, сопоставимую с прочностью основного металла.
Китайские компании во главе с Shanghai Heat Transfer Equipment Co., Ltd. освоили производство изделий на сверхвысокое давление 100 МПа и сверхвысокую температуру 850 °C и реализовали масштабные проекты в газовой отрасли, водородной энергетике и системах цикла Брайтона на сверхкритическом CO₂. Остаются резервы для улучшения в области сверхкомпактной конструкции, снижения массы и технологий эксплуатации и обслуживания, предотвращающих засорение.
С продолжающимися прорывами в материаловедении, например в области жаропрочных никелевых сплавов, и в оптимизации каналов PCHE будет играть незаменимую базовую роль в переходе мировой энергетики к низкоуглеродному развитию.