Сварной пластинчатый теплообменник HT-BLOC: подробный анализ технологии и производства

1. Инженерная задача: преодолеть ограничения традиционных теплообменников
В современных перерабатывающих отраслях, прежде всего в нефтепереработке, химии и энергетике, инженеры сталкиваются с ключевым противоречием: с одной стороны, нужны более высокая энергоэффективность и меньшие выбросы, с другой — традиционные теплообменники упираются в физические ограничения.
- Кожухотрубные теплообменники: надёжны, но имеют низкую эффективность теплопередачи и очень большие габариты.
- Разборные пластинчатые теплообменники (GPHE): эффективны, но ограничены отказами уплотнений при высоком давлении (свыше 25 бар) или высокой температуре (свыше 180 °C).
Shanghai Heat Transfer Equipment Co., Ltd. (SHPHE) предлагает сварной пластинчатый теплообменник HT-BLOC. В нём полностью отсутствуют уплотнения, а высокая эффективность сочетается с долговечностью, что снимает отраслевую дилемму «эффективность или безопасность».
2. Технический анализ: почему традиционные конструкции не справляются
Чтобы понять преимущества HT-BLOC, нужно разобрать узкие места, присущие традиционным теплообменникам.
2.1 Ограничения кожухотрубных аппаратов
Несмотря на распространённость, кожухотрубные конструкции имеют системные недостатки:
- Сопротивление ламинарного подслоя: для разрушения ламинарного пограничного слоя в трубах нужны высокие скорости (Re > 2300).
- Застойные зоны в межтрубном пространстве: перегородки создают застойные зоны и байпасные потоки, где теплообмен почти отсутствует.
- Низкий коэффициент K: общий коэффициент теплопередачи (K) обычно составляет 200–2000 Вт/(м²·К), поэтому для заданной нагрузки нужны большие площади и много места.
2.2 Ограничения разборных пластинчатых аппаратов
Разборные пластинчатые теплообменники эффективны (K до 7000 Вт/(м²·К)), но их ограничивает способ уплотнения:
- Разрушение материала: резиновые уплотнения (EPDM, NBR, FKM) быстро деградируют при высокой температуре или в агрессивных средах, например в ароматических углеводородах и растворителях.
- Риск утечек: термоциклирование вызывает усталость уплотнений, что может привести к серьёзным утечкам на опасных средах.
3. Решение HT-BLOC
На этом фоне сварной пластинчатый теплообменник HT-BLOC от SHPHE устраняет все перечисленные ограничения. Его конструкция сочетает прочность трубчатых аппаратов с эффективностью пластинчатых.
3.1 Базовая конструкция: «прочное ядро, гибкий корпус»
- Полностью сварной пакет пластин: теплообменное ядро сваривается лазером или плазмой и образует сосуд под давлением без уплотнений. Диапазон температур — от −50 °C до 400 °C, давлений — от вакуума до 4,0 МПа.
- Рама, открываемая с четырёх сторон: в отличие от полностью закрытых пластинчато-кожуховых аппаратов, у HT-BLOC съёмные панели со всех четырёх сторон, поэтому каналы можно чистить механически, например струёй воды высокого давления. Для процессов, склонных к загрязнению, это принципиально важно.
3.2 Сравнение: HT-BLOC и традиционные аппараты
| Параметр | Разборный пластинчатый | Кожухотрубный | SHPHE HT-BLOC |
|---|---|---|---|
| Уплотнение | Резиновые уплотнения (риск утечек) | Сварное или на прокладках | Полностью сварной (без уплотнений) |
| Эффективность теплопередачи | Высокая (K = 3000–7000) | Низкая (K = 200–2000) | Высокая (K = 3000–7000) |
| Пределы давления / температуры | < 25 бар / < 180 °C | Высокие / высокие | От вакуума до 40 бар / от −50 °C до 400 °C |
| Очистка | Легко (пакет пластин разбирается) | Сложно (только трубное пространство) | Доступна (съёмные панели) |
| Габариты | Компактный | Большие | Компактный (около 1/4 трубчатого) |
4. Конструкция: гидродинамика и оптимизация каналов
Одна из главных причин высокой тепловой эффективности HT-BLOC — конструкция пластин, позволяющая точно управлять течением в очень малом масштабе. Опираясь на десятилетия отраслевого опыта и многочисленные расчёты методами вычислительной гидродинамики (CFD), SHPHE постоянно совершенствует гофрирование теплообменных пластин и оптимизирует распределение потоков.
4.1 Как гофрированные пластины усиливают турбулентность
На поверхности пластины HT-BLOC выштампован специальный гофр «ёлочкой» (шеврон).
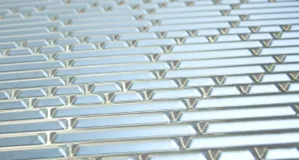
- Турбулентность при низких числах Рейнольдса: в гладких круглых трубах переход от ламинарного к турбулентному течению обычно происходит при числе Рейнольдса (Re) выше 2300. В сложных гофрированных каналах HT-BLOC среда постоянно меняет направление, что создаёт интенсивные вторичные течения и вихри. Турбулентность возникает уже при Re = 1000.
- Разрушение пограничного слоя: турбулентность не только усиливает поперечное перемешивание, но, что важнее, постоянно разрушает ламинарный подслой у стенки пластины — основной источник термического сопротивления. Устранение этого тонкого слоя резко повышает общий коэффициент теплопередачи, обычно в 3–5 раз по сравнению с кожухотрубным аппаратом.
- Самоочистка за счёт сдвига: интенсивная турбулентность создаёт высокие касательные напряжения на поверхности пластины. Они смывают частицы загрязнений до того, как те успевают закрепиться, что значительно снижает коэффициент загрязнения и увеличивает интервал между очистками.
4.2 Гибкие схемы течения: противоток и многоходовая компоновка
У кожухотрубных аппаратов схема течения фиксируется при изготовлении, и изменить её потом трудно. HT-BLOC даёт значительно большую инженерную гибкость.
- Чистый противоток: в многоходовых исполнениях HT-BLOC обеспечивает настоящий противоток горячей и холодной сред. Противоток критически важен для высокой рекуперации тепла: холодная среда может выходить с температурой выше, чем у горячей среды на выходе (перекрещивание температур). В схеме «вода — вода» температурный напор можно снизить до 3 °C.
- Несимметричные ходы: перегородки в коллекторах позволяют задать разное число ходов на горячей и холодной сторонах. Например, сторону с большим расходом можно сделать одноходовой, а сторону с малым расходом — многоходовой. Это выравнивает скорости и гидравлическое сопротивление на обеих сторонах и оптимизирует общую теплопередачу.
5. Производство: контроль процесса сварки
В полностью сварном пластинчатом теплообменнике качество сварки по кромкам пластин напрямую определяет срок службы и коррозионную стойкость. Основных способов два: сварка внахлёст и стыковая сварка. Для HT-BLOC SHPHE применяет стыковую сварку — технологически более сложную, но значительно превосходящую по характеристикам.

5.1 Опасности сварки внахлёст
Многие недорогие полностью сварные теплообменники выполняются сваркой внахлёст: кромки двух пластин накладываются друг на друга и затем свариваются.
- Микромеханизм: нахлёст образует микрощели между пластинами.
- Развитие коррозии: в коррозионных средах, например в охлаждающей воде с хлоридами, среда в щели застаивается. По мере развития коррозии кислород в щели быстро расходуется, а снаружи его по-прежнему много. Металл в щели становится анодом, наружный металл — катодом, и образуется активная пара дифференциальной аэрации.
5.2 Решение SHPHE: стыковая сварка
В HT-BLOC от SHPHE кромки пластин сплавляются встык плазменной или лазерной сваркой.
- Нет застойных зон: стыковой шов находится заподлицо с поверхностью основного металла, поэтому нет ни щелей, ни щелевой коррозии. Среда, проходящая над швом, постоянно его омывает и не даёт образоваться застойным зонам. Так условия для щелевой коррозии устраняются в корне.
- Усталостная прочность: при переменных температурных нагрузках или нагрузках давлением нахлёсточные соединения из-за геометрической неоднородности имеют сильную концентрацию напряжений в корне шва и склонны к усталостному растрескиванию. У стыковых швов силовые линии плавные и равномерные, а усталостная прочность близка к прочности основного металла.
- Надёжное качество: автоматизированная сварочная линия SHPHE и строгий неразрушающий контроль (НК), включая капиллярный контроль (PT) и гелиевые испытания на герметичность, обеспечивают провар и целостность каждого шва на уровне требований ядерной безопасности и строгих требований клейма ASME U.
6. Решения для тяжёлых условий: ширококанальная серия HT-BLOC
В целлюлозно-бумажной промышленности, производстве глинозёма и ферментации технологические среды часто содержат много волокон, твёрдых частиц или кристаллов. Узкие каналы (2–5 мм) и частые точки контакта стандартных пластинчатых теплообменников легко забиваются. Для решения этой проблемы SHPHE разработала ширококанальную серию HT-BLOC.
- Широкие каналы: зазор канала составляет от 6 до 30 мм, поэтому среды с крупными частицами или длинными волокнами проходят свободно.
- Пластины со столбиками или лунками: вместо точечных контактов обычного шевронного гофра ширококанальные пластины имеют опоры в виде столбиков или лунок. Число точек контакта резко сокращается, исчезают места, где цепляются и запутываются волокна, и среда течёт свободнее.

- Свободнопроточная конструкция: для чрезвычайно загрязнённых сред, склонных к отложениям, SHPHE предлагает свободнопроточное исполнение без точек контакта или с минимальным их числом, что исключает риск забивания.
Типичные применения:
- Производство глинозёма: маточный раствор и пульпа красного шлама. Широкие каналы пропускают пульпу с высоким содержанием твёрдого при сохранении высокой теплопередачи и заменяют громоздкие и малоэффективные кожухотрубные или спиральные теплообменники.
- Целлюлозно-бумажное производство и ферментация: чёрный щёлок с волокнами и ферментационная бражка. Полностью сварная конструкция предотвращает утечку запахов, а широкие каналы не дают волокнам налипать на пластины и забивать их.
- Охлаждение сырой нефти: в качестве охладителя нефти ширококанальное исполнение эффективно противостоит отложениям осадка и парафина. Благодаря съёмным панелям рамы механическая очистка проста.
7. Контроль качества и ценность на протяжении жизненного цикла
HT-BLOC от SHPHE проектируется и изготавливается в строгом соответствии с международными стандартами:
- Стандарты проектирования: API 662 / ISO 15547 (пластинчатые теплообменники для нефтяной, нефтехимической и газовой промышленности) и код ASME, раздел VIII, часть 1, для сосудов под давлением.
- Сертификаты: клеймо ASME U, регистрация NB, сертификат CE ЕС (PED), а также одобрения BV и SGS.
- Контроль: каждый аппарат перед отгрузкой проходит строгий неразрушающий контроль (НК), включая радиографический (RT) и капиллярный (PT), а также гидравлические испытания.
Совокупная стоимость владения (TCO)
Если оценивать стоимость жизненного цикла (LCC), а не только цену покупки (CAPEX), становится видна реальная ценность HT-BLOC:
- Ниже капитальные затраты: высокая эффективность означает меньшую площадь. Даже из дорогих материалов, таких как титан или хастеллой, итоговая стоимость часто ниже, чем у громоздкого трубчатого аппарата из углеродистой стали.
- Ниже эксплуатационные затраты: компактность снижает расходы на монтаж и строительную часть, высокая рекуперация тепла уменьшает счета за энергию, а доступная конструкция сокращает простои на обслуживание.
8. Вывод: технологическая модернизация для перерабатывающей промышленности
HT-BLOC — это больше чем замена традиционных теплообменников. Это целевая технологическая модернизация для мировой перерабатывающей промышленности, отвечающая стремлению отрасли к углеродной нейтральности и операционному совершенству. HT-BLOC сочетает безопасность полностью сварного ядра с простотой обслуживания разборной рамы. Благодаря оптимизированным каналам и точному контролю стыковой сварки HT-BLOC от SHPHE устраняет риски коррозии и загрязнения в самом источнике. Для НПЗ, химических заводов и электростанций, стремящихся к углеродной нейтральности и операционному совершенству, HT-BLOC — отличный выбор, сочетающий тепловую эффективность и длительную безопасную эксплуатацию.
Приложение: технические характеристики
| Параметр | Значение |
|---|---|
| Максимальная площадь одного аппарата | 900 м² |
| Толщина пластин | 0,8–2,0 мм |
| Расчётное давление | От вакуума до 4,0 МПа (40 бар) |
| Расчётная температура | От −50 °C до +400 °C |
| Материалы пластин | 304/304L, 316/316L, 904L, 254SMO, Hastelloy C-276, титан |
| Присоединительные размеры | DN25–DN1000 |
| Сертификаты | ASME U, NB, CE, BV, CCS, SGS, ISO 9001 |